
 EN
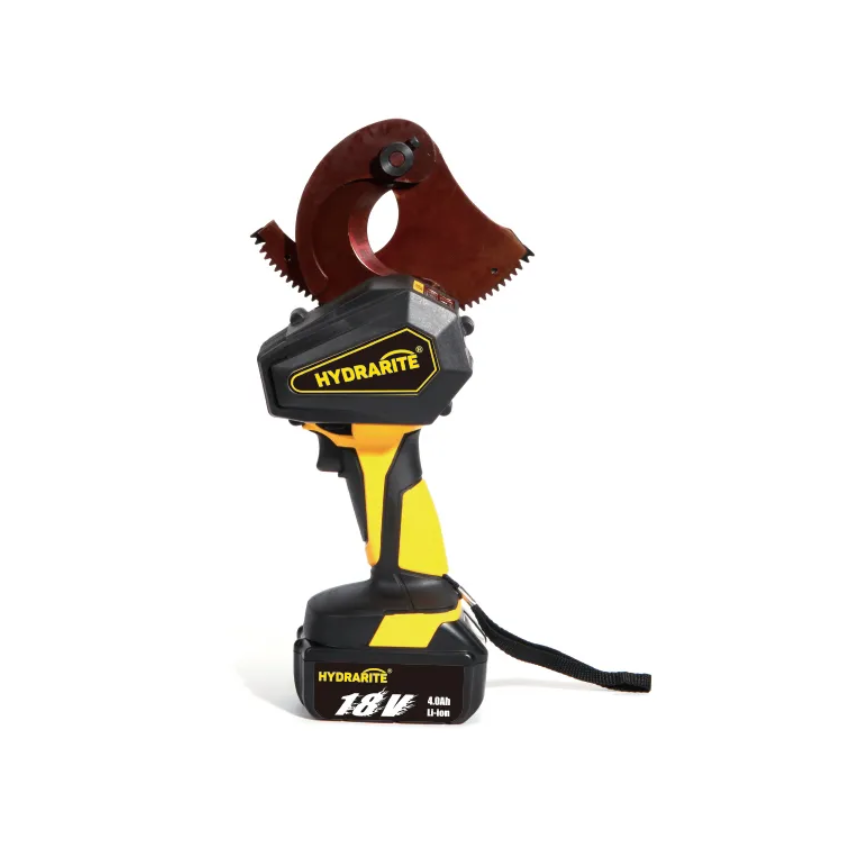
Польові випадки експлуатації свідчать про втрати через нестеження за технічним обслуговуванням лез
Багато полевых техніків, які працюють на електростанціях та будівельних майданчиках нафтово-газових об’єктів, стали свідками значних втрат, спричинених ігноруванням процедур обслуговування різців. Регіональна команда інженерів з енергетики два роки тому впровадила акумуляторні гідравлічні кабелерізи для щоденного різання повітряних кабелів. Щоб заощадити час роботи, команда пропускала щоденне очищення та регулярне обслуговування різців, і в результаті різці втратили гостроту вже через один місяць безперервного використання. Тупі різці створювали нерівні, грубі зрізи кабелів, що вимагали додаткової підправки, подовжували тривалість одного розрізу майже вдвічі та змушували команду закуповувати нові різці кожні шість тижнів. Керівник майданчика зареєстрував додаткові витрати, у тому числі часті закупівлі різців, понаднормову працю для виправлення дефектів та компенсацію клієнтам за затримки в реалізації проекту. Натомість інша будівельна група, яка дотримувалася повного регламенту обслуговування, використовувала ідентичні моделі кабелерізів і зберігала гостроту різців понад шість місяців, перш ніж знадобилося їх шліфування. Цей реальний досвід будівництва доводить, що систематичне та цільове обслуговування безпосередньо усуває непотрібні експлуатаційні витрати й забезпечує стабільність щоденної будівельної ефективності для всіх промислових команд, які використовують гідравлічні кабелерізи.
Післязавершальне прибирання видаляє абразивні залишки, які прискорюють затуплення леза
Професійний металургійний аналіз пояснює, що мікрочастинки металу, які відшарувалися від мідно-алюмінієвих кабелів, діють як природні абразиви, потрапляючи між різальними кромками інструменту. Під час багаторазового різання ці тверді металеві частинки подряпують поліровану різальну поверхню й поступово зношують точну кутову геометрію кромки, розроблену для чистого різання кабелів. Пил і хімічні оксидні шари з підземних гірничих робіт або суднобудівельних об’єктів у прибережних зонах міцно прилипають до поверхні леза після кожної зміни й вбирають зовнішню вологу, спричиняючи мікороз’їдання. Стандартна процедура очищення після роботи триває лише три хвилини для кожного кабельного різака. Техніки використовують м’які неметалеві щітки, щоб видалити всі металеві відходи з проміжків між лезами, а потім протирають усю поверхню леза безворсовою серветкою, змоченою в нейтральному промисловому засобі для очищення. Жорсткі скребки або металеві дротові щітки під час очищення заборонені, оскільки такі інструменти залишають постійні подряпини на поверхні лез із спеціального сплаву. Ретельне видалення залишків після кожної операції різання запобігає передчасному зносу різальної кромки й забезпечує стабільну гостроту леза для тривалого використання в умовах важких навантажень.
Періодичне точне шліфування відновлює початкову геометрію різального краю
Офіційні технічні рекомендації, опубліковані Міжнародною асоціацією виробників гідравлічного інструменту, встановлюють чіткі стандарти щодо циклів заточування лез та експлуатаційних параметрів. Професійні спеціалісти з металургії зазначають, що леза з високоміцного сплаву, які використовуються в промислових інструментах для різання кабелів, під час виробництва проходять суворі процеси загартування та відпускання, а нерівномірне заточування пошкоджує збалансоване розподілення твердості по ріжучим кромкам. Рекомендований цикл заточування залежить від інтенсивності щоденного використання. Інструменти, що працюють повну робочу зміну (вісім годин щодня), потребують тонкого заточування кожні чотири тижні, тоді як інструменти, що використовуються лише для періодичного легкого різання, потребують заточування лише раз на три місяці. Техніки повинні зберігати первинний кут ріжучої кромки, встановлений на заводі, і видаляти мінімальну товщину металу з поверхні леза замість грубого знімання великого шару матеріалу. Незалежні випробувальні лабораторії підтверджують, що правильно заточені леза зберігають понад 95 % своєї початкової ріжучої ефективності, тоді як поспішне грубе заточування скорочує термін служби леза більш ніж на 60 %. Дотримання цих авторитетних правил заточування запобігає незворотньому сколюванню ріжучих кромок і забезпечує тривалу стабільність ріжучих характеристик.
Регулярне змащування та захист від іржі запобігають корозійному зносу на відкритому повітрі
Інструменти для різання кабелів часто використовуються в умовах високої вологості — на прибережних суднобудівельних верфях, у соляних гірничих зонах та на відкритих електроенергетичних будівельних майданчиках під час дощової погоди, де волога й хімічні частинки спричиняють корозію незахищених сплавних лез. На непокритих металевих поверхнях утворюються мікропори від іржі, що порушують гладку різальну кромку й призводять до прилипання матеріалу кабелю під час різання. Просте періодичне змащення створює тонку захисну олійну плівку, яка ізолює металеве лезо від корозійних елементів навколишнього середовища. Після очищення та просушування кожної поверхні леза техніки наносять тонкий шар гідравлічної антикорозійної олії на різальні кромки та шарнірні з’єднання. Для інструментів, які зберігаються без використання понад сім днів, перед розміщенням обладнання в герметичні коробки для зберігання на леза наносять додатковий шар захисного мастила. Звіти про польове технічне обслуговування з понад дев’яноста глобальних регіонів-партнерів свідчать, що леза, які регулярно змащують, зберігають гладку та гостру кромку вдвічі-втричі довше, ніж леза, що залишаються незахищеними від зовнішньої корозії. Ця недорога процедура технічного обслуговування забезпечує очевидну довготривалу вартість для всіх промислових експлуатаційних бригад.
Стандартизовані перевірки використання запобігають пошкодженню кромок леза через перевантаження
Дані незалежного інспекційного контролю продукції, зібрані протягом п’яти років, підтверджують, що більше сімдесяти відсотків випадків передчасного пошкодження лез виникають через неправильну експлуатацію з перевантаженням, а не через недостатнє технічне обслуговування. Поширені шкідливі дії включають різання кабелів, діаметр яких перевищує встановлені межі, застосування нерівномірної бічної сили під час різання та різання багатометалевих сталевих армованих кабелів стандартними лезами для мідних та алюмінієвих кабелів. Вплив перевантаження призводить до утворення мікротріщин по краях леза, які швидко розростаються під час кожного наступного різання й перетворюють гострі краї на зубчасті пошкоджені поверхні. Перед початком щоденної роботи техніки повинні виконати швидку перевірку готовності до експлуатації, зокрема переконатися, що діаметр кабеля відповідає специфікаціям різака, відрегулювати зазор між лезами до заводських стандартних значень та перевірити вихідний гідравлічний тиск у безпечних межах. Команди, які впроваджують щоденні перевірки перед початком роботи, скорочують частоту заміни лез майже на дві третини й уникують раптового розриву леза, що створює ризики для безпеки персоналу на об’єктах. Поєднання стандартизації експлуатації з регулярним технічним обслуговуванням забезпечує подвійний захист для збереження постійної гостроти лез.
Інтегроване виробництво та післяпродажне обслуговування забезпечують довгострокову гарантію експлуатаційних характеристик лопатей
Стабільне постачання довговічних різців з високою гострістю ґрунтується на повному промисловому виробничому потенціалі та незалежній технічній дослідницькій базі. Компанія Hydrarite володіє цифровим цехом площею тридцять тисяч квадратних метрів, оснащеним понад двомастами ЧПУ-токарними верстатами, і має більше семидесяти офіційно зареєстрованих національних патентів, що охоплюють гідравлічні різальні інструменти зі сплавів та технології термічної обробки різців. Як національне високотехнологічне підприємство з майже тридцятирічним досвідом у виробництві гідравлічних інструментів, бренд має спеціалізовані внутрішні випробувальні лабораторії, де моделюються умови експлуатації на відкритому повітрі протягом кількох років для всіх видів різців. Усі готові гідравлічні кабельні різаки проходять повний цикл старіння та отримують офіційну сертифікацію якості CE перед відправкою в понад дев’яносто країн світу. Сімдесят відсотків щорічних замовлень бренду надходить від п’ятисот найбільших промислових корпорацій світу, які покладаються на стандартизовані інструкції з технічного обслуговування та постачання оригінальних запасних різців. Глобальна система комплексного обслуговування бренду забезпечує клієнтів у сфері енергетики, гірничодобувної промисловості та суднобудування індивідуалізованими технічними посібниками з обслуговування та оперативною доставкою запасних частин, що гарантує тривалу стабільну гострість гідравлічних кабельних різців у будь-яких складних умовах роботи.
Зміст
- Польові випадки експлуатації свідчать про втрати через нестеження за технічним обслуговуванням лез
- Післязавершальне прибирання видаляє абразивні залишки, які прискорюють затуплення леза
- Періодичне точне шліфування відновлює початкову геометрію різального краю
- Регулярне змащування та захист від іржі запобігають корозійному зносу на відкритому повітрі
- Стандартизовані перевірки використання запобігають пошкодженню кромок леза через перевантаження
- Інтегроване виробництво та післяпродажне обслуговування забезпечують довгострокову гарантію експлуатаційних характеристик лопатей
