
 EN
ক্ষেত্র অপারেশনের ক্ষেত্রে উপেক্ষিত ব্লেড রক্ষণাবেক্ষণের কারণে ক্ষতির বিষয়ে প্রকাশ পেয়েছে
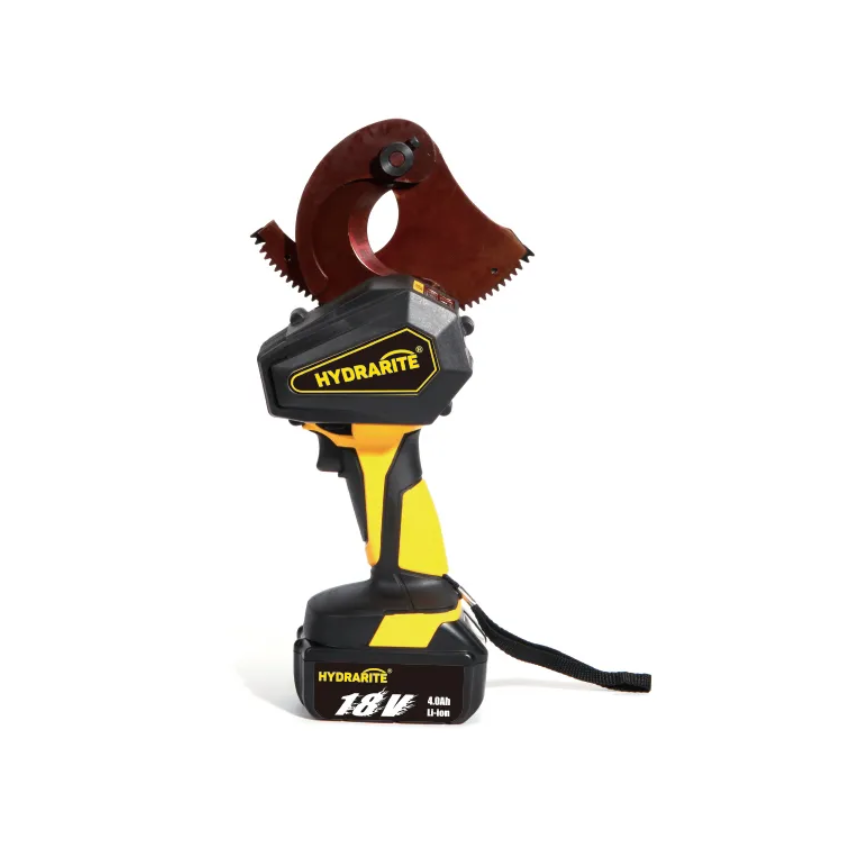
বিদ্যুৎ কেন্দ্র এবং তেল ও গ্যাস নির্মাণস্থলে কাজ করা অনেক ক্ষেত্র প্রযুক্তিবিদ ব্লেড রক্ষণাবেক্ষণের প্রক্রিয়া উপেক্ষা করার ফলে ভারী ক্ষতির সাক্ষী হয়েছেন। দুই বছর আগে, একটি আঞ্চলিক শক্তি প্রকৌশলী দল দৈনিক ওভারহেড কেবল কাটার কাজের জন্য ব্যাটারি চালিত হাইড্রোলিক কেবল কাটার মেশিন ব্যবহার শুরু করে। কাজের সময় বাঁচানোর জন্য দলটি দৈনিক পরিষ্কার করা এবং নিয়মিত ব্লেড যত্নের কাজ এড়িয়ে যায়, ফলে কাটারের ব্লেডগুলো অবিরত ব্যবহারের এক মাসের মধ্যেই ধার হারায়। ধারহীন ব্লেডগুলো কেবলে খারাপ ও অসম কাট তৈরি করে, যার ফলে দ্বিতীয় বার কাটার প্রয়োজন হয়, একটি কাটার কাজের সময় প্রায় অর্ধেক বেড়ে যায় এবং দলটিকে প্রতি ছয় সপ্তাহ পরপর প্রতিস্থাপনের জন্য নতুন ব্লেড কিনতে হয়। সাইট তত্ত্বাবধায়ক অতিরিক্ত ব্যয় রেকর্ড করেন, যার মধ্যে ঘন ঘন ব্লেড ক্রয়, পুনরায় কাজ করার জন্য অতিরিক্ত শ্রম বেতন এবং ক্লায়েন্টদের জন্য প্রকল্প বিলম্বের ক্ষতিপূরণ অন্তর্ভুক্ত ছিল। অন্যদিকে, সম্পূর্ণ রক্ষণাবেক্ষণ নিয়ম মেনে চলা অন্য একটি নির্মাণ শাখা একই ধরনের কাটার মডেল ব্যবহার করে এবং ব্লেডগুলো ছয় মাসের বেশি সময় ধরে ধার বজায় রাখে, যার পরে কোনও গ্রাইন্ডিং কাজের প্রয়োজন হয়। এই বাস্তব জগতের নির্মাণ অভিজ্ঞতা প্রমাণ করে যে, ধারাবাহিক ও লক্ষ্যযুক্ত রক্ষণাবেক্ষণ সরাসরি অপ্রয়োজনীয় পরিচালন ব্যয় দূর করে এবং হাইড্রোলিক কেবল কাটারের উপর নির্ভরশীল সমস্ত শিল্প দলের দৈনিক নির্মাণ দক্ষতা স্থিতিশীল রাখে।
চাকরির পরের পরিষ্কার করা ধারালো অবশিষ্টাংশগুলি অপসারণ করে যা ব্লেডের ধার কমানোর গতি বাড়ায়
পেশাদার ধাতুবিদ্যা বিশ্লেষণ ব্যাখ্যা করে যে, তামা-অ্যালুমিনিয়াম কেবল থেকে সরিয়ে নেওয়া সূক্ষ্ম ধাতব অংশগুলি কাটার ব্লেডের ধারগুলির মধ্যে আটকে গেলে প্রাকৃতিক অ্যাব্রাসিভ হিসেবে কাজ করে। পুনরাবৃত্তিমূলক কাটার চক্রগুলির সময় এই কঠিন ধাতব কণাগুলি পালিশ করা কাটার পৃষ্ঠকে আঁচড়ায় এবং ধীরে ধীরে পরিষ্কার কেবল কাটার জন্য নির্দিষ্ট সঠিক ধার কোণটিকে ক্ষয় করে। ভূগর্ভস্থ খনন বা উপকূলীয় জাহাজ নির্মাণ স্থলগুলি থেকে আসা ধূলিকণা ও রাসায়নিক অক্সাইড স্তরগুলি প্রতিটি শিফটের পর ব্লেডের পৃষ্ঠে শক্তভাবে লেগে থাকে এবং বাইরের আর্দ্রতা শোষণ করে সূক্ষ্ম ক্ষয় শুরু করে। প্রতিটি কেবল কাটারের জন্য সাধারণ পর-কাজের পরিষ্কার পদ্ধতি মাত্র তিন মিনিট সময় নেয়। প্রযুক্তিবিদরা নরম, অ-ধাতব ব্রাশ ব্যবহার করে ব্লেডের ফাঁকগুলি থেকে সমস্ত ধাতব মল-দূষণ ঝেড়ে ফেলেন, তারপর নিরপেক্ষ শিল্প পরিষ্কারক তরলে ভিজানো ফাজি-মুক্ত কাপড় দিয়ে সমগ্র ব্লেড পৃষ্ঠটি মুছে ফেলেন। কখনও কঠিন স্ক্র্যাপার বা ধাতব তারের ব্রাশ ব্যবহার করা হয় না, কারণ কঠিন সরঞ্জামগুলি অ্যালয় ব্লেডের পৃষ্ঠে স্থায়ী আঁচড় সৃষ্টি করে। প্রতিটি কাটার কাজের পর পূর্ণাঙ্গ অবশিষ্টাংশ অপসারণ করা হলে ধারের প্রারম্ভিক ক্ষয় বন্ধ হয় এবং দীর্ঘমেয়াদী ভারী ব্যবহারের জন্য সুস্থির ধার ধরে রাখা সম্ভব হয়।
পিরিয়ডিক প্রিসিশন গ্রাইন্ডিং মূল কাটিং এজ জ্যামিতি পুনরুদ্ধার করে
আন্তর্জাতিক হাইড্রোলিক টুল শিল্প সংস্থা কর্তৃক প্রকাশিত আনুষ্ঠানিক প্রযুক্তিগত নির্দেশিকা ব্লেড গ্রাইন্ডিং চক্র এবং অপারেশন প্যারামিটারগুলির জন্য স্পষ্ট মানদণ্ড নির্ধারণ করে। পেশাদার ধাতুবিদ্যা বিশেষজ্ঞরা উল্লেখ করেন যে, শিল্প কেবল কাটারে ব্যবহৃত উচ্চ-শক্তি সম্পন্ন অ্যালয় ব্লেডগুলি উৎপাদনকালে কঠোরভাবে নিয়ন্ত্রিত কোয়েঞ্চিং এবং টেম্পারিং প্রক্রিয়ার মধ্য দিয়ে যায়, এবং অসম গ্রাইন্ডিং কাটিং এজগুলির ভারসাম্যপূর্ণ কঠোরতা বণ্টনকে ক্ষতিগ্রস্ত করে। সুপারিশকৃত গ্রাইন্ডিং চক্র দৈনিক কাজের তীব্রতার উপর নির্ভর করে। প্রতিদিন আট ঘণ্টা পূর্ণ সময় চালানো হলে প্রতি চার সপ্তাহ পরপর ফাইন গ্রাইন্ডিং করা প্রয়োজন, অন্যদিকে আংশিক ও হালকা কাটিংয়ের জন্য ব্যবহৃত টুলগুলির ক্ষেত্রে প্রতি তিন মাস পরপর গ্রাইন্ডিং করলেই যথেষ্ট। গ্রাইন্ডিংয়ের সময় টেকনিশিয়ানদের কাছে কারখানার মূল এজ অ্যাঙ্গেল বজায় রাখতে হবে এবং ব্লেডের পৃষ্ঠতল থেকে ন্যূনতম ধাতব পুরুত্ব অপসারণ করতে হবে, ভারী উপাদান অপসারণ করা যাবে না। তৃতীয় পক্ষের পরীক্ষাগারগুলি যাচাই করেছে যে, সঠিকভাবে গ্রাইন্ড করা ব্লেডগুলি তাদের মূল কাটিং দক্ষতার ৯৫% এর অধিক অংশ বজায় রাখে, অন্যদিকে জোর করে ও অসাবধানতার সাথে করা গ্রাইন্ডিং ব্লেডের সেবা জীবনকে ৬০% এর অধিক হারে হ্রাস করে। এই কর্তৃপক্ষের গ্রাইন্ডিং নিয়মাবলী অনুসরণ করলে অপরিবর্তনীয় এজ চিপিং এড়ানো যায় এবং দীর্ঘমেয়াদী কাটিং কার্যকারিতা বজায় থাকে।
নিয়মিত লুব্রিকেশন এবং মরচে বিরোধী যত্ন বাইরের ক্ষয়কারী ক্ষয়কে বাধা দেয়
কেবল কাটারগুলি প্রায়শই উচ্চ আর্দ্রতাযুক্ত উপকূলীয় জাহাজ নির্মাণশালা, লবণাক্ত খনন অঞ্চল এবং বৃষ্টিভেজা বাইরের বিদ্যুৎ নির্মাণ সাইটে কাজ করে, যেখানে আর্দ্রতা এবং রাসায়নিক কণা অসুরক্ষিত ধাতব ব্লেডকে ক্ষয় করে। আবরণহীন ধাতব পৃষ্ঠে ছোট ছোট মরিচার গর্ত তৈরি হয় যা চিকন কাটার ধারটিকে ভেঙে দেয় এবং কাটার অপারেশনের সময় কেবলের উপাদানকে আটকে রাখে। সাধারণ নিয়মিত লুব্রিকেশন একটি পাতলা সুরক্ষামূলক তেলের আবরণ তৈরি করে যা ব্লেডের ধাতব পৃষ্ঠকে ক্ষয়কারী পরিবেশগত উপাদান থেকে পৃথক করে। প্রতিটি ব্লেডের পৃষ্ঠকে পরিষ্কার ও শুকানোর পর প্রযুক্তিবিদরা ধার এবং যোগস্থানে একটি পাতলা স্তরে অ্যান্টি-রাস্ট হাইড্রোলিক তেল প্রয়োগ করেন। যেসব সরঞ্জাম সাত দিনের বেশি সময় ধরে ব্যবহার করা হয় না, তাদের জন্য সরঞ্জামগুলিকে সিল করা স্টোরেজ বক্সে রাখার আগে ব্লেডের উপর সুরক্ষামূলক গ্রিজের অতিরিক্ত স্তর লাগানো হয়। বিশ্বের নব্বইটির বেশি বৈশ্বিক অংশীদার অঞ্চল থেকে প্রাপ্ত ক্ষেত্র রক্ষণাবেক্ষণ রেকর্ড দেখায় যে, নিয়মিত লুব্রিকেশন প্রয়োগ করা ব্লেডগুলি বাইরের ক্ষয় থেকে অরক্ষিত রাখা ব্লেডের তুলনায় দুই থেকে তিন গুণ বেশি সময় ধরে চিকন ও তীব্র ধার বজায় রাখে। এই কম খরচের রক্ষণাবেক্ষণ পদ্ধতিটি সমস্ত শিল্প অপারেশন দলের জন্য স্পষ্টভাবে দীর্ঘমেয়াদী মূল্য প্রদান করে।
মানকৃত ব্যবহার পরীক্ষা ব্লেডের ধারগুলিকে অতিরিক্ত চাপজনিত ক্ষতি থেকে রক্ষা করে
পাঁচ বছর ধরে সংগৃহীত তৃতীয় পক্ষের পণ্য পরীক্ষা ডেটা নিশ্চিত করে যে প্রাথমিক ব্লেড ব্যর্থতার সাতটির মধ্যে সাতটির বেশি ক্ষেত্রে অপর্যাপ্ত রক্ষণাবেক্ষণের চেয়ে অপ্রয়োজনীয় ওভারলোড অপারেশনের কারণে এই ব্যর্থতা ঘটে। সাধারণ ক্ষতিকর আচরণগুলির মধ্যে রয়েছে নির্ধারিত ব্যাসের সীমা অতিক্রম করে কেবল কাটা, কাটার সময় পার্শ্বীয় বল অসমভাবে প্রয়োগ করা এবং স্ট্যান্ডার্ড তামা-অ্যালুমিনিয়াম কাটার ব্লেড দিয়ে মিশ্র ধাতব স্টিল সংযুক্ত কেবল কাটা। ওভারলোড প্রভাব ব্লেডের প্রান্তে সূক্ষ্ম ফাটল সৃষ্টি করে যা প্রতিটি পরবর্তী কাটার কাজের সাথে দ্রুত বিস্তৃত হয় এবং ধারালো প্রান্তগুলিকে খাঁজযুক্ত ক্ষতিগ্রস্ত পৃষ্ঠে পরিণত করে। দৈনিক কাজ শুরু করার আগে প্রযুক্তিবিদদের একটি দ্রুত ব্যবহার পরীক্ষা সম্পন্ন করতে হবে, যার মধ্যে কেবলের আকার কাটারের স্পেসিফিকেশনের সাথে মিলে কিনা তা নিশ্চিত করা, ব্লেড গ্যাপ কারখানার মান মানের সাথে সামঞ্জস্য করা এবং নিরাপদ সীমার মধ্যে হাইড্রোলিক চাপ আউটপুট পরীক্ষা করা অন্তর্ভুক্ত। যে দলগুলি দৈনিক পূর্ব-অপারেশন ব্যবহার পরীক্ষা বাস্তবায়ন করে তাদের ব্লেড প্রতিস্থাপনের ফ্রিকোয়েন্সি প্রায় দুই তৃতীয়াংশ কমে যায় এবং ক্ষেত্র কর্মীদের জন্য নিরাপত্তা ঝুঁকি সৃষ্টি করে এমন হঠাৎ ব্লেড ভাঙন এড়ানো যায়। ব্যবহারের মানকীকরণ এবং নিয়মিত রক্ষণাবেক্ষণকে একত্রিত করলে ব্লেডের ধারালোতা বজায় রাখার জন্য দ্বৈত সুরক্ষা তৈরি হয়।
একীভূত উৎপাদন এবং পরবর্তী বিক্রয় সমর্থন দীর্ঘমেয়াদী ব্লেড পারফরম্যান্স গ্যারান্টি প্রদান করে
টিকসই সরবরাহ এবং উচ্চ তীক্ষ্ণতা সম্পন্ন টেকসই কাটার ব্লেডের জন্য সম্পূর্ণ শিল্প উৎপাদন ক্ষমতা এবং স্বাধীন প্রযুক্তিগত গবেষণা ক্ষমতা আবশ্যক। হাইড্রারাইট তিনটি হাজার বর্গমিটার আকারের ডিজিটাল কারখানা পরিচালনা করে, যেখানে দুশোটির বেশি সিএনসি লেথ রয়েছে এবং হাইড্রোলিক কাটিং টুলের জন্য অ্যালয় উপাদান ও ব্লেডের তাপ চিকিৎসা প্রযুক্তি সংক্রান্ত সাতটির বেশি জাতীয় পেটেন্ট রয়েছে। প্রায় ত্রিশ বছর ধরে হাইড্রোলিক টুল উৎপাদনের অভিজ্ঞতা সম্পন্ন একটি জাতীয় উচ্চ প্রযুক্তি উদ্যোগ হিসেবে, ব্র্যান্ডটি সমস্ত কাটার ব্লেড পণ্যের জন্য বহুবছর ধরে বহির্ঙ্গন নির্মাণ কাজের ক্ষয় পরিস্থিতি অনুকরণ করে এমন বিশেষায়িত অভ্যন্তরীণ পরীক্ষাগার পরিচালনা করে। সমস্ত সম্পূর্ণ তৈরি কেবল কাটার পণ্য পূর্ণ চক্র বয়স্কতা পরীক্ষা পাস করে এবং বিশ্বের নব্বইটির বেশি দেশে পাঠানোর পূর্বে আনুষ্ঠানিক সিই (CE) মান সার্টিফিকেশন লাভ করে। ব্র্যান্ডটির বার্ষিক অর্ডারের সত্তর শতাংশ বিশ্বের শীর্ষ পাঁচশো শিল্প গোষ্ঠী থেকে আসে, যারা মানকৃত রক্ষণাবেক্ষণ নির্দেশিকা এবং মিলিত মূল স্পেয়ার ব্লেড সরবরাহের উপর নির্ভরশীল। ব্র্যান্ডটির বিশ্বব্যাপী এক-স্টপ সেবা ব্যবস্থা শক্তি, শক্তি উৎপাদন, খনন ও জাহাজ নির্মাণ ক্লায়েন্টদের জন্য কাস্টমাইজড রক্ষণাবেক্ষণ প্রযুক্তিগত নির্দেশিকা এবং সময়মতো স্পেয়ার পার্টস ডেলিভারি প্রদান করে, যা সমস্ত জটিল কাজের পরিস্থিতিতে হাইড্রোলিক কেবল কাটার ব্লেডের দীর্ঘমেয়াদী টিকসই তীক্ষ্ণতা নিশ্চিত করে।
বিষয়সূচি
- ক্ষেত্র অপারেশনের ক্ষেত্রে উপেক্ষিত ব্লেড রক্ষণাবেক্ষণের কারণে ক্ষতির বিষয়ে প্রকাশ পেয়েছে
- চাকরির পরের পরিষ্কার করা ধারালো অবশিষ্টাংশগুলি অপসারণ করে যা ব্লেডের ধার কমানোর গতি বাড়ায়
- পিরিয়ডিক প্রিসিশন গ্রাইন্ডিং মূল কাটিং এজ জ্যামিতি পুনরুদ্ধার করে
- নিয়মিত লুব্রিকেশন এবং মরচে বিরোধী যত্ন বাইরের ক্ষয়কারী ক্ষয়কে বাধা দেয়
- মানকৃত ব্যবহার পরীক্ষা ব্লেডের ধারগুলিকে অতিরিক্ত চাপজনিত ক্ষতি থেকে রক্ষা করে
- একীভূত উৎপাদন এবং পরবর্তী বিক্রয় সমর্থন দীর্ঘমেয়াদী ব্লেড পারফরম্যান্স গ্যারান্টি প্রদান করে
