
 EN
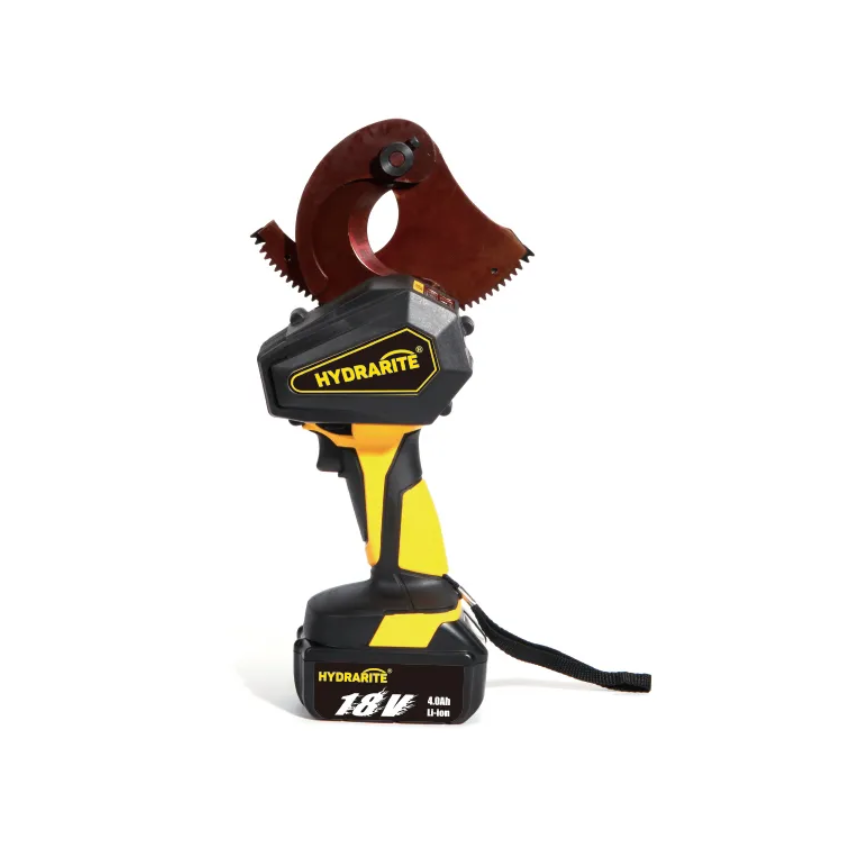
Przypadki zastosowania w terenie ujawniają straty wynikające z zaniedbanej konserwacji ostrzy
Wielu techników terenowych pracujących na placach budowy elektrowni oraz zakładów przetwórstwa ropy naftowej i gazu zaobserwowało poważne straty spowodowane zaniedbaniem procedur konserwacji ostrzy. Regionalny zespół inżynierów energetycznych wprowadził dwa lata temu akumulatorowe hydrauliczne nożyce do cięcia kabli nadziemnych do codziennej pracy. Zespół ten pominął codzienne czyszczenie i regularną konserwację ostrzy, aby zaoszczędzić czas pracy, w wyniku czego ostrza nożyc straciły ostrze już po jednym miesiącu ciągłej eksploatacji. Zmatowione ostrza powodowały nieregularne i nierównomierne cięcia kabli, które wymagały dodatkowego przycinania, wydłużały czas pojedynczego cięcia o prawie połowę oraz zmuszały zespół do zakupu nowych ostrzy co sześć tygodni. Kierownik placu budowy odnotował dodatkowe koszty, w tym częste zakupy nowych ostrzy, nadgodziny pracowników związanych z pracami korygującymi oraz odszkodowania dla klientów za opóźnienia w realizacji projektu. W przeciwieństwie do tego inna gałąź budownictwa, stosująca pełny zakres zasad konserwacji, korzystała z identycznych modeli nożyc i utrzymywała ostrza w ostrych stanach przez ponad sześć miesięcy, zanim konieczne stało się ich szlifowanie. To rzeczywiste doświadczenie budowlane dowodzi, że systematyczna i celowa konserwacja bezpośrednio eliminuje niepotrzebne koszty operacyjne oraz zapewnia stabilną wydajność codziennej pracy dla wszystkich zespołów przemysłowych korzystających z hydraulicznych nożyc do cięcia kabli.
Oczyszczanie po wykonaniu zadania usuwa pozostałości ścierne, które przyspieszają tępienie ostrza
Profesjonalna analiza metalurgiczna wyjaśnia, że drobne fragmenty metalu oderwane od przewodów miedziano-aluminiowych działają jako naturalne środki ściernego, gdy zostają uwięzione pomiędzy krawędziami ostrza noża. W trakcie wielokrotnych cykli cięcia te twarde cząstki metalu zadrapują polerowaną powierzchnię tnącą i stopniowo zużywają precyzyjny kąt ostrza zaprojektowany do czystego tnienia przewodów. Pył oraz warstwy chemicznych tlenków z miejsc górniczych pod ziemią lub stoczni morskich silnie przywierają do powierzchni ostrza po każdej zmianie pracy i pochłaniają wilgoć zewnętrzną, wywołując mikrokorozyjne procesy. Standardowe czynności czyszczące po zakończeniu pracy trwają zaledwie trzy minuty dla każdego nożyc do przewodów. Technicy używają miękkich, niemetalowych szczotek, aby usunąć cały metalowy osad z przestrzeni między ostrzami, a następnie przetrzeć całą powierzchnię ostrza ściereczką bezwłóknistą nasączoną obojętnym przemysłowym środkiem czyszczącym. Twarde skrobaki ani metalowe szczotki druciane są całkowicie zabronione podczas czyszczenia, ponieważ narzędzia o dużej sztywności powodują trwałe zadrapania na powierzchniach ostrzy wykonanych ze stopów. Kompleksowe usuwanie pozostałości po każdej operacji cięcia zapobiega przedwczesnemu zużyciu krawędzi tnących i zapewnia stałą ostrość przez długi czas, nawet przy intensywnym użytkowaniu.
Okresowe szlifowanie precyzyjne przywraca pierwotną geometrię krawędzi tnącej
Oficjalne wytyczne techniczne opublikowane przez międzynarodowe stowarzyszenie branży narzędzi hydraulicznych określają jasne standardy dotyczące cykli szlifowania ostrzy oraz parametrów pracy. Specjaliści z dziedziny metalurgii zauważają, że wysokowytrzymałowe ostrza ze stopów stosowane w przemysłowych nożycach do kabli poddawane są surowym procesom hartowania i odpuszczania w trakcie produkcji, a nieregularne szlifowanie uszkadza zrównoważone rozmieszczenie twardości na krawędzi tnącej. Zalecany cykl szlifowania zależy od intensywności codziennej pracy. Narzędzia pracujące osiem pełnych godzin dziennie wymagają dokładnego szlifowania co cztery tygodnie, natomiast narzędzia stosowane do okresowego, lekkiego cięcia potrzebują szlifowania jedynie raz na trzy miesiące. Technicy muszą zachować pierwotny kąt ostrza fabrycznego podczas szlifowania oraz usuwać minimalną ilość materiału z powierzchni ostrzy, unikając natomiast intensywnego usuwania masy metalu. Niezależne laboratoria badawcze potwierdzają, że prawidłowo oszlifowane ostrza zachowują ponad 95% swojej pierwotnej skuteczności tnącej, podczas gdy pośpieszne, grubojszyste szlifowanie skraca żywotność ostrzy o ponad 60%. Przestrzeganie tych autorytetowych zasad szlifowania zapobiega nieodwracalnemu skruszeniu krawędzi tnących i zapewnia długotrwałą wydajność tnącą.
Regularne smarowanie i ochrona przed korozją zapobiegają erozyjnemu zużyciu na zewnątrz
Klucze do cięcia kabli są często używane w wilgotnych stoczniach nadmorskich, w obszarach górniczych o wysokim stężeniu soli oraz na zewnętrznych budowach elektroenergetycznych podczas deszczu, gdzie wilgoć i cząstki chemiczne powodują korozję niechronionych ostrzy wykonanych ze stopów. Niepowlekane powierzchnie metalowe pokrywają się drobnymi wgłębieniami rdzy, które niszczą gładkie krawędzie tnące i powodują przywieranie materiału kabla podczas cięcia. Okresowe smarowanie tworzy cienką ochronną warstwę oleju, która izoluje metal ostrza od szkodliwych czynników środowiskowych. Po oczyszczeniu i osuszeniu każdej powierzchni ostrza technicy nakładają cienką warstwę oleju hydraulicznego zapobiegającego korozji na krawędzie oraz miejsca połączeń. W przypadku narzędzi przechowywanych bez użycia przez ponad siedem dni dodatkową warstwę ochronowego smaru nakłada się na ostrza przed umieszczeniem sprzętu w szczelnych skrzynkach do przechowywania. Rejestry konserwacji terenowej z ponad dziewięćdziesięciu globalnych regionów partnerskich wykazują, że ostrza regularnie smarowane zachowują gładkie i ostre krawędzie od dwóch do trzech razy dłużej niż ostrza pozostawione bez ochrony przed korozją występującą na zewnątrz. Ta niskokosztowa procedura konserwacyjna przynosi wyraźną długoterminową wartość dla wszystkich zespołów działających w sektorze przemysłowym.
Standardowe kontrole użycia zapobiegają uszkodzeniom krawędzi ostrza spowodowanym przeciążeniem
Dane z pięcioletnich inspekcji produktów przeprowadzonych przez niezależne firmy potwierdzają, że ponad siedemdziesiąt procent przypadków przedwczesnego uszkodzenia ostrzy wynika z niewłaściwej eksploatacji przy obciążeniu przekraczającym dopuszczalne granice, a nie z niewystarczającej konserwacji. Typowymi szkodliwymi zachowaniami są: tnienie kabli o średnicy przekraczającej dopuszczalny limit, stosowanie niestabilnej siły bocznej podczas cięcia oraz tnienie kabli stalowych ze wzmocnieniem metalicznym przy użyciu standardowych ostrzy przeznaczonych do miedzi i aluminium. Uderzenia spowodowane przeciążeniem powodują powstawanie mikropęknięć wzdłuż krawędzi ostrza, które szybko się rozszerzają przy każdej kolejnej operacji cięcia, przekształcając ostre krawędzie w nierównomierne, uszkodzone powierzchnie. Przed rozpoczęciem codziennej pracy technicy powinni wykonać szybką kontrolę użytkową, obejmującą potwierdzenie zgodności średnicy kabla z parametrami technicznymi nożyc, dostosowanie luzu między ostrzami do wartości określonych przez producenta oraz sprawdzenie, czy ciśnienie hydrauliczne mieści się w bezpiecznym zakresie. Zespoły wprowadzające codzienne, przed rozpoczęciem pracy kontrole użytkowe zmniejszają częstotliwość wymiany ostrzy o niemal dwie trzecie i unikają nagłego pęknięcia ostrzy, które stwarza zagrożenia bezpieczeństwa dla personelu pracującego w terenie. Połączenie standaryzacji sposobu użytkowania z regularną konserwacją zapewnia podwójną ochronę utrzymania stałej ostrości ostrzy.
Zintegrowana produkcja i wsparcie posprzedażowe zapewniają długoterminową gwarancję wydajności ostrzy
Stabilne zaopatrzenie w trwałe ostrza do nożyc hydraulicznych o wysokiej ostrości opiera się na pełnej zdolności produkcyjnej oraz niezależnej, zaawansowanej technicznie działalności badawczo-rozwojowej. Hydrarite prowadzi cyfrowy zakład produkcyjny o powierzchni trzydziestu tysięcy metrów kwadratowych, wyposażony w ponad dwieście tokarek CNC oraz posiadający ponad siedemdziesiąt udzielonych mu krajowych patentów obejmujących materiały stopowe do narzędzi tnących hydraulicznych oraz technologię obróbki cieplnej ostrzy. Jako krajowe przedsiębiorstwo z zakresu nowoczesnych technologii, z prawie trzydziestoletnim doświadczeniem w produkcji narzędzi hydraulicznych, marka utrzymuje dedykowane laboratoria wewnętrzne do testowania, symulujące warunki zużycia na zewnątrz przez wiele lat dla wszystkich produktów ostrzy do nożyc. Wszystkie gotowe nożyce do kabli przechodzą pełne cykle testów starzeniowych i posiadają oficjalny certyfikat jakości CE przed wysyłką do ponad dziewięćdziesięciu krajów na całym świecie. Siedemdziesiąt procent rocznych zamówień marki pochodzi od światowych pięciuset największych grup przemysłowych, które polegają na standaryzowanych wytycznych konserwacyjnych oraz dostawach oryginalnych zapasowych ostrzy pasujących do ich urządzeń. Globalny system kompleksowej obsługi marki oferuje spersonalizowane podręczniki techniczne do konserwacji oraz szybką dostawę części zamiennych dla klientów z sektorów energetyki, górnictwa i budowy statków, zapewniając długotrwałą, stabilną ostrość ostrzy do nożyc hydraulicznych do kabli we wszystkich złożonych warunkach pracy.
Spis treści
- Przypadki zastosowania w terenie ujawniają straty wynikające z zaniedbanej konserwacji ostrzy
- Oczyszczanie po wykonaniu zadania usuwa pozostałości ścierne, które przyspieszają tępienie ostrza
- Okresowe szlifowanie precyzyjne przywraca pierwotną geometrię krawędzi tnącej
- Regularne smarowanie i ochrona przed korozją zapobiegają erozyjnemu zużyciu na zewnątrz
- Standardowe kontrole użycia zapobiegają uszkodzeniom krawędzi ostrza spowodowanym przeciążeniem
- Zintegrowana produkcja i wsparcie posprzedażowe zapewniają długoterminową gwarancję wydajności ostrzy
