
 EN
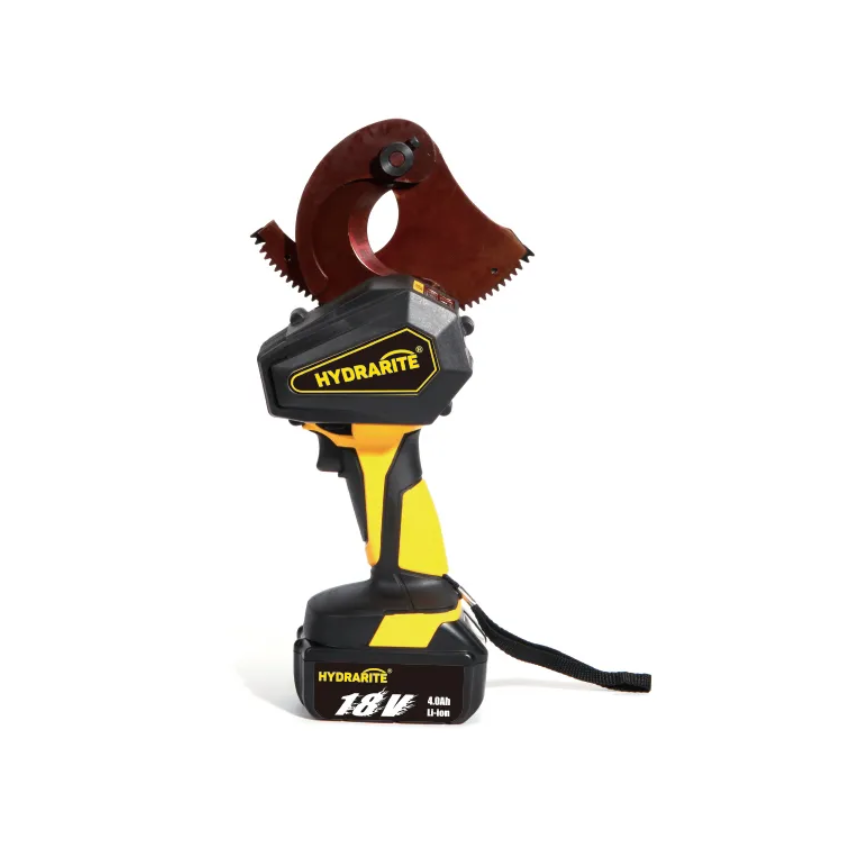
Slučajevi terenskih operacija otkrivaju gubitke zbog zanemarivanja održavanja oštrice
Mnogi tehničari koji rade na gradilištima u elektranama i naftnim plinom svjedočili su velikim gubitcima zbog zanemarivanja rutinskih mjera održavanja oštrica. Regionalni inženjerski tim energetika raspoređivao je hidrauličke rezače kablova na baterije za svakodnevni rad na rezanju kablova prije dvije godine. Tim je preskočio svakodnevno čišćenje i redovnu negu oštrica kako bi uštedio vrijeme rada, a njihovi oštrici su izgubili oštrinu za mjesec dana neprekidne upotrebe. Neuspešne oštrice stvarale su grube neravne rezove kablova koji su zahtijevali sekundarno obrezivanje, produžavalo vrijeme za jednostruko rezanje za gotovo polovinu i natjeralo tim da svake šest tjedana kupuje zamjenske oštrice. Voditelj radnog mjesta zabilježio je dodatne troškove uključujući česte kupnje oštrica, prekovremeni rad za prepravljanje i odlaganje isplate za klijente. U suprotnom, u drugoj građevinskoj industriji koja je slijedila potpune pravila održavanja koristili su identične modele rezača i držali su oštre oštrice više od šest mjeseci prije nego što je bilo potrebno raditi na brušenju. To iskustvo iz stvarnog gradnje dokazuje da dosljedno ciljno održavanje izravno uklanja nepotrebne operativne troškove i stabilizira svakodnevnu učinkovitost izgradnje za sve industrijske timove koji se oslanjaju na hidrauličke rezače kablova.
Čišćenje nakon posla uklanja otpadne materije koje ubrzavaju otupljenje oštrice
Stručni analitičari metalurgije objašnjavaju da mali komadići metala koji su odvojeni od bakrenih aluminijumskih kablova djeluju kao prirodni abraziv koji se jednom zaglavi između rubova rezača. Ti čestici tvrdog metala tijekom ponavljajućih ciklusa rezanja ogrebljavaju poliranu površinu rezanja i postupno se iscrpljuju precizni ugao rubova namijenjen za čisto rezanje kabla. Slojevi prašine i kemijskih oksida iz podzemnih rudarskih ili obalnih brodogradnji čvrsto se vežu za površinu lopate nakon svake smjene i apsorbiraju vanjsku vlagu kako bi izazvali mikro koroziju. Standardni koraci za čišćenje nakon posla traju samo tri minute za svaki rezač kabla. Tehnici koriste mekane četke koje nisu od metala kako bi pometli sve metalne ostatke iz praznina na oštrici, a zatim obrišu cijelu površinu oštrice tkaninom bez prljavštine namočenom u neutralnu industrijsku tekućinu za čišćenje. Tijekom čišćenja nikada ne smiju se koristiti tvrdi grebati ili četkice od metalne žice jer će čvrsti alati stvoriti trajne ogrebotine na površini legure. U slučaju da se u slučaju izbijanja odrezne mase ne primijenjuje dodatni materijal, potrebno je osigurati da se ne smanji količina otpada.
Periodično precizno brušenje vraća originalnu geometriju rezanja
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođač može upotrebljavati proizvod za proizvodnju električnih uređaja za proizvodnju električnih uređaja. Stručnjaci za metalurgiju ističu da se na industrijskim rezačima kablova koriste visokokvalitetne legure koje se strogo suzdržavaju i temperiraju tijekom proizvodnje, a neujednačeno brušenje narušava ravnotežu u raspodjeli tvrdoće ivica rezanja. U slučaju da je proizvodna vrijednost u skladu s člankom 6. stavkom 1. točkom (a) ili (b) ovog članka, potrebno je utvrditi razinu za koju se može koristiti. U slučaju uređaja koji rade osam sati dnevno, potrebno je fino brušiti svakih četiri tjedna, dok se za uređaje za prekidno blago rezanje brušenje provodi samo svakih tri mjeseca. Tehnici moraju održavati originalni kut ivice tijekom brušenja i ukloniti minimalnu debljinu metala s površine oštrice umjesto da odvajaju teški materijal. Laboratorije za testiranje koje provode treće strane potvrđuju da pravilno mleteni čepići zadržavaju više od 95 posto svoje prvobitne učinkovitosti rezanja, dok ubrzano brušenje smanjuje životni vijek čepića za više od 60 posto. U skladu s tim autoritativnim pravilima brušenja izbjegava se nepovratno razbijanje rubova i zadržava dugoročne performanse rezanja.
Redovito podmazivanje i zaštita od hrđe
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila da se odredi da se odluka o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za Na nepokrivenim metalnim površinama nastaju male ružne jame koje razbijaju glatku oštricu i uzrokuju da se kablovski materijal prilikom rezanja drži. Jednostavno periodično podmazivanje stvara tanak zaštitni masnoći film koji izolira metal od žvakavih elemenata okoliša. Nakon čišćenja i sušenja površine svake oštrice tehničari nanose tanak sloj hidroličkog ulja protiv hrđe na rubove i položaje zglobova. Za alate koji se čuvaju bez upotrebe duže od sedam dana, na repi se prekriva dodatni sloj zaštitne masti prije nego što se oprema stavi u zapečaćene kutije za skladištenje. Izvještaji o održavanju na terenu iz više od devedeset svjetskih partnerskih regija pokazuju da se oštrice s redovnim mazanjem održavaju glatkim oštrim rubovima dva do tri puta duže od oštrica koje su ostavljene nezaštićene od korozije na otvorenom. Ova jeftina rutinska održavanje pruža očitu dugoročnu vrijednost za sve industrijske operacije timova.
Standardizirane provjere upotrebe sprečavaju oštećenje ivica oštrice preopterećenjem
Podaci o inspekcijama proizvoda koje su prikupljene od trećih strana tijekom pet godina potvrđuju da više od sedamdeset posto slučajeva prijevremenog kvarenja oštrica proizlazi iz nepravilnog rada prekomjernog opterećenja, a ne od nedovoljne održavanja. Često se koristi za rezanje kablova iznad granične vrijednosti nominalnog prečnika, primjenjivanje neravnomjerne bočne sile tijekom rezanja i rezanje kablova ojačanih mješovitim metalnim čelikom s standardnim čepićima od bakra i aluminija. Uticaj preopterećenja stvara mikro pukotine duž rubova oštrice koje se brzo šire s svakom sljedećom rezanjem i pretvaraju oštre rubove u nagle oštećene površine. Prije početka svakodnevnog rada tehničari bi trebali provjeriti brzu upotrebu, uključujući potvrdu da veličina kabla odgovara specifikacijama rezača, prilagoditi razmak oštrice standardnim vrijednostima tvornice i ispitati izlazni hidraulički tlak u sigurnim rasponima. Timovi koji provode svakodnevne provjere prije operacije smanjuju učestalost zamjene oštrica za gotovo dvije trećine i izbjegavaju naglu puknuće oštrica koje stvaraju sigurnosne rizike za radnike na terenu. Kombinacija standardizacije upotrebe s redovnim održavanjem stvara dvostruku zaštitu za dosljednu oštrinu oštrice.
Integrirana proizvodnja i potpora nakon prodaje pružaju dugoročnu garanciju performansi oštrice
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se u skladu s člankom 3. točkom (b) Uredbe (EZ) br. 1225/2009 primjenjuje odredba o uvozu proizvoda iz Unije. Hydrarite upravlja digitalnom radionicom površine trideset tisuća kvadratnih metara opremljenom s više od dvije stotine CNC obrtionica i posjeduje više od sedamdeset ovlaštenih nacionalnih patenata koji pokrivaju hidrauličke materijale legure za rezanje alata i tehnologiju toplinske obrade oštrica. Kao nacionalno visokotehnološko poduzeće s gotovo tridesetogodišnjim iskustvom proizvodnje hidrauličkih alata, brend vodi posebne interne laboratorije za testiranje kako bi simulirao višegodišnje uvjete nošenja na otvorenom za sve proizvode s rezačem. Svi gotovi rezači kablova prolaze testove starenja punog ciklusa i nose službeni certifikat kvalitete CE prije isporuke u više od devedeset zemalja diljem svijeta. Sedamdeset posto godišnjih narudžbi brenda dolazi od petsto vodećih svjetskih industrijskih grupa koje se oslanjaju na standardizirane uputstva za održavanje i originalnu ponudu rezervnih oštrica. Globalni sustav usluge jednog zaustavljanja brenda pruža prilagođene tehničke priručnike održavanja i pravovremenu isporuku rezervnih dijelova za klijente rudarstva i brodogradnje, podržavajući dugoročnu stabilnu oštrinu hidrauličkih kablovskih rezača pod svim složenim rad
Sadržaj
- Slučajevi terenskih operacija otkrivaju gubitke zbog zanemarivanja održavanja oštrice
- Čišćenje nakon posla uklanja otpadne materije koje ubrzavaju otupljenje oštrice
- Periodično precizno brušenje vraća originalnu geometriju rezanja
- Redovito podmazivanje i zaštita od hrđe
- Standardizirane provjere upotrebe sprečavaju oštećenje ivica oštrice preopterećenjem
- Integrirana proizvodnja i potpora nakon prodaje pružaju dugoročnu garanciju performansi oštrice
