
 EN
Casi operativi sul campo rivelano perdite dovute a una manutenzione trascurata delle lame
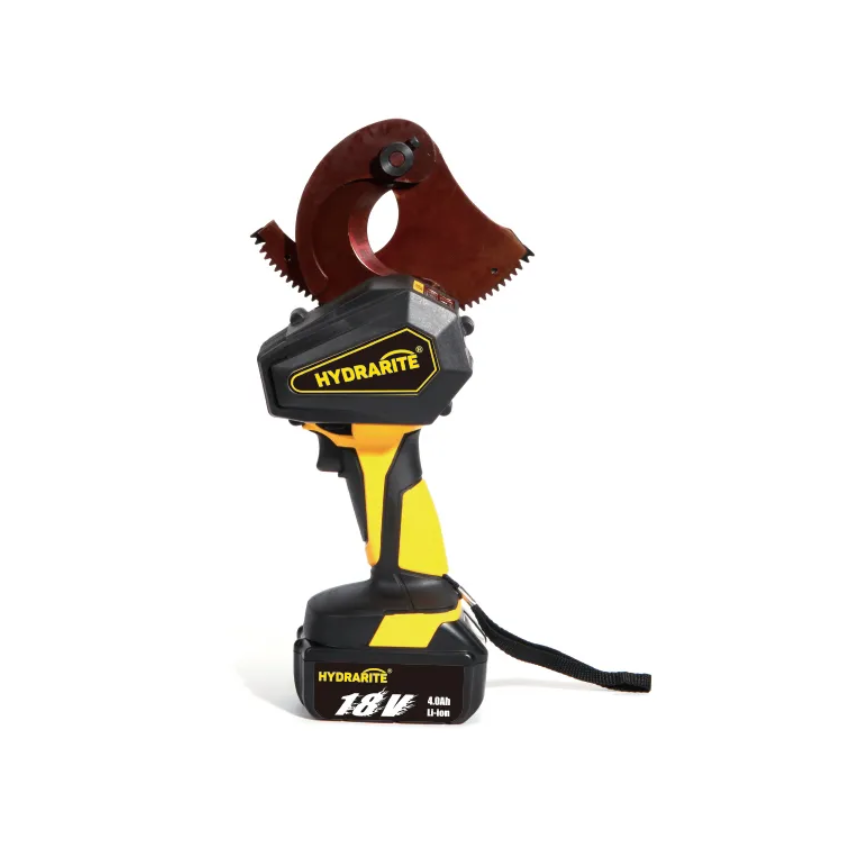
Molti tecnici sul campo che operano in centrali elettriche e nei cantieri di costruzione per il settore petrolifero e del gas hanno assistito a ingenti perdite causate dall’omissione delle procedure di manutenzione delle lame. Due anni fa, un team regionale di ingegneria energetica ha impiegato tagliacavi idraulici alimentati a batteria per il taglio quotidiano di cavi aerei. Per risparmiare tempo lavorativo, il team ha saltato la pulizia giornaliera e la manutenzione regolare delle lame, con il risultato che queste hanno perso affilatura già entro un mese di utilizzo continuativo. Le lame smussate hanno prodotto tagli irregolari e sfrangiati sui cavi, richiedendo un ulteriore rifinitura manuale, prolungando il tempo necessario per ogni singolo taglio di quasi la metà e costringendo il team ad acquistare lame di ricambio ogni sei settimane. Il supervisore del cantiere ha registrato spese aggiuntive comprendenti l’acquisto frequente di lame di ricambio, ore straordinarie per il lavoro di rifinitura e compensazioni ai clienti per i ritardi nei tempi di consegna del progetto. Al contrario, un altro ramo della stessa impresa edile, che ha applicato scrupolosamente tutte le procedure di manutenzione previste, ha utilizzato modelli identici di tagliacavi e ha mantenuto le lame affilate per oltre sei mesi prima di dover procedere a qualsiasi operazione di affilatura. Questa esperienza reale nel settore delle costruzioni dimostra che una manutenzione costante e mirata elimina direttamente costi operativi superflui e stabilizza l’efficienza quotidiana dei lavori per tutti i team industriali che fanno affidamento su tagliacavi idraulici.
La pulizia post-lavorazione rimuove i residui abrasivi che accelerano il deterioramento del tagliente
Un’analisi metallurgica professionale spiega che minuscoli frammenti metallici strappati ai cavi in rame e alluminio agiscono come abrasivi naturali una volta intrappolati tra i bordi delle lame da taglio. Durante cicli ripetuti di taglio, queste particelle metalliche dure graffiano la superficie lucida della lama e ne consumano gradualmente l’angolo di taglio preciso, progettato per un’incisione pulita dei cavi. Polvere e strati di ossidi chimici provenienti da siti minerari sotterranei o da cantieri navali costieri aderiscono saldamente alle superfici delle lame dopo ogni turno e assorbono l’umidità esterna, innescando fenomeni di microcorrosione. Le normali procedure di pulizia post-lavoro richiedono soltanto tre minuti per ogni tronchese per cavi. Gli operatori utilizzano spazzole morbide, prive di metallo, per rimuovere tutti i detriti metallici dalle fessure delle lame, quindi asciugano l’intera superficie della lama con un panno privo di pelucchi imbevuto di un fluido neutro per la pulizia industriale. Raschietti rigidi o spazzole metalliche non sono mai consentiti durante la pulizia, poiché tali strumenti rigidi causerebbero graffi permanenti sulle superfici delle lame in lega. La rimozione accurata dei residui dopo ogni operazione di taglio previene l’usura prematura del filo tagliente e garantisce un’affilatura costante per un utilizzo intensivo a lungo termine.
La rettifica periodica di precisione ripristina la geometria originale del tagliente
Linee guida tecniche ufficiali pubblicate dall'associazione internazionale del settore degli utensili idraulici stabiliscono standard chiari per i cicli di affilatura delle lame e per i parametri operativi. Esperti professionisti in metallurgia osservano che le lame in lega ad alta resistenza utilizzate nei tagliacavi industriali subiscono, durante la produzione, rigorosi processi di tempra e rinvenimento; un’affilatura irregolare danneggia la distribuzione equilibrata della durezza dei bordi taglienti. Il ciclo di affilatura raccomandato dipende dall’intensità di lavoro giornaliera: gli utensili impiegati per otto ore complete al giorno richiedono un’affilatura fine ogni quattro settimane, mentre quelli utilizzati per tagli leggeri e intermittenti necessitano dell’affilatura solo ogni tre mesi. Gli operatori devono mantenere l’angolo originale del filo di taglio previsto dal produttore durante l’affilatura e rimuovere uno spessore minimo di metallo dalle superfici della lama, evitando invece un’asportazione massiccia di materiale. Laboratori indipendenti di prova confermano che le lame correttamente affilate conservano oltre il 95% dell’efficienza di taglio originaria, mentre un’affilatura affrettata e grossolana riduce la durata utile della lama di oltre il 60%. L’osservanza di queste regole autorevoli sull’affilatura evita scheggiature irreversibili del filo di taglio e preserva le prestazioni di taglio a lungo termine.
Lubrificazione regolare e cura antiruggine per prevenire l'usura corrosiva all'aperto
I tagliacavi operano spesso in cantieri navali costieri ad alta umidità, in zone minerarie saline e in cantieri elettrici all'aperto piovosi, dove l'umidità e le particelle chimiche corrodono le lame in lega non protette. Le superfici metalliche non rivestite sviluppano piccole fossette di ruggine che compromettono il bordo di taglio liscio e causano l'adesione del materiale del cavo durante le operazioni di taglio. Una semplice lubrificazione periodica crea un sottile film protettivo di olio che isola il metallo della lama dagli agenti ambientali corrosivi. Dopo aver pulito e asciugato ogni superficie della lama, i tecnici applicano uno strato sottile di olio idraulico anticorrosivo sui bordi e sulle parti articolari. Per gli attrezzi non utilizzati per più di sette giorni, viene applicato uno strato aggiuntivo di grasso protettivo sulle lame prima di riporre gli strumenti in scatole sigillate per la conservazione. I registri di manutenzione sul campo provenienti da oltre novanta regioni partner globali dimostrano che le lame sottoposte regolarmente a lubrificazione mantengono bordi di taglio lisci e affilati da due a tre volte più a lungo rispetto alle lame lasciate prive di protezione contro la corrosione esterna. Questa procedura di manutenzione a basso costo offre un evidente valore a lungo termine per tutti i team operativi industriali.
I controlli standardizzati sull'uso prevengono danni da sovraccarico ai bordi della lama
I dati raccolti negli ultimi cinque anni da ispezioni indipendenti sui prodotti confermano che oltre il settanta percento dei casi di guasto prematuro delle lame è causato da un utilizzo in sovraccarico piuttosto che da una manutenzione insufficiente. I comportamenti dannosi più comuni includono il taglio di cavi con diametro superiore al limite nominale, l’applicazione di forze laterali non uniformi durante il taglio e il taglio di cavi rinforzati con acciaio misto utilizzando lame standard per rame e alluminio. L’impatto del sovraccarico genera microfessure lungo i bordi affilati della lama, che si espandono rapidamente ad ogni successivo intervento di taglio, trasformando i bordi affilati in superfici irregolari e danneggiate. Prima di iniziare il lavoro quotidiano, gli operatori devono eseguire un rapido controllo d’uso, che include la verifica che le dimensioni del cavo corrispondano alle specifiche del tagliacavo, la regolazione dello spazio tra le lame ai valori standard previsti dal costruttore e la verifica della pressione idraulica erogata entro i limiti di sicurezza. I team che applicano quotidianamente questo controllo pre-operativo riducono la frequenza di sostituzione delle lame di quasi due terzi ed evitano rotture improvvise delle lame, che rappresentano un rischio per la sicurezza del personale sul campo. La combinazione di standardizzazione dell’uso con una manutenzione regolare garantisce una protezione doppia per mantenere costantemente affilate le lame.
La produzione integrata e l'assistenza post-vendita garantiscono prestazioni costanti della lama nel lungo termine
L’approvvigionamento stabile di lame per taglieri ad alta e duratura affilatura si basa su una completa capacità produttiva industriale e su una solida competenza interna nella ricerca tecnica. Hydrarite gestisce uno stabilimento digitale di trentamila metri quadrati dotato di oltre duecento torni a controllo numerico (CNC) e possiede più di settanta brevetti nazionali autorizzati, che riguardano materiali lega per utensili idraulici da taglio e tecnologie di trattamento termico delle lame. Essendo un’impresa nazionale ad alta tecnologia con quasi trent’anni di esperienza nella produzione di utensili idraulici, il marchio dispone di laboratori di prova interni dedicati, dove vengono simulate le condizioni di usura all’aperto per un periodo di diversi anni su tutti i prodotti di lame per taglieri. Tutti i taglieri per cavi finiti superano test completi di invecchiamento ciclico e sono dotati della certificazione di qualità CE ufficiale prima della spedizione verso oltre novanta paesi nel mondo. Il settanta per cento degli ordini annuali del marchio proviene dai primi cinquecento gruppi industriali mondiali, che fanno affidamento su linee guida standardizzate per la manutenzione e sull’approvvigionamento di lame di ricambio originali abbinata. Il sistema globale di servizio one-stop del marchio fornisce manuali tecnici personalizzati per la manutenzione e consegne tempestive di ricambi per clienti operanti nei settori dell’energia elettrica, dell’estrazione mineraria e della cantieristica navale, garantendo un’affilatura costante e duratura delle lame per taglieri idraulici per cavi in tutte le complesse condizioni operative.
Sommario
- Casi operativi sul campo rivelano perdite dovute a una manutenzione trascurata delle lame
- La pulizia post-lavorazione rimuove i residui abrasivi che accelerano il deterioramento del tagliente
- La rettifica periodica di precisione ripristina la geometria originale del tagliente
- Lubrificazione regolare e cura antiruggine per prevenire l'usura corrosiva all'aperto
- I controlli standardizzati sull'uso prevengono danni da sovraccarico ai bordi della lama
- La produzione integrata e l'assistenza post-vendita garantiscono prestazioni costanti della lama nel lungo termine
