
 EN
Случаите от полевата експлоатация разкриват загуби от пренебрегвано поддържане на перките
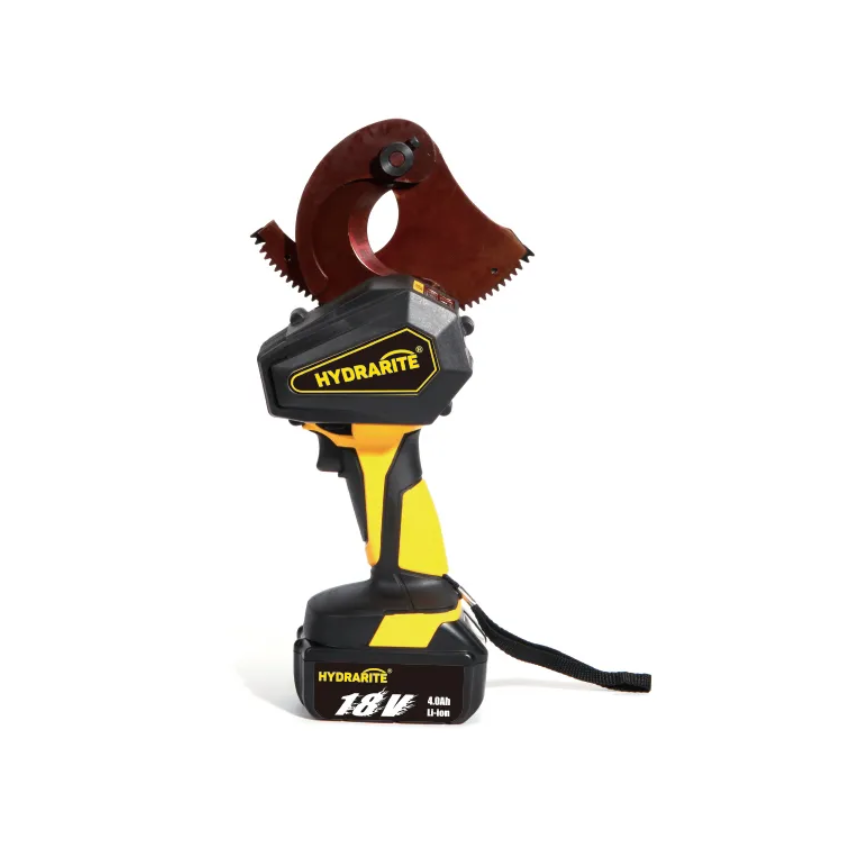
Мнозина техници на терен, работещи на електроцентрали и строителни обекти в нефтогазовата индустрия, са наблюдавали значителни загуби, причинени от пренебрегване на редовното поддържане на ножовете. Един регионален енергиен инженерен екип внедри аккумулаторни хидравлични кабелни резачки за ежедневна работа по рязане на надземни кабели преди две години. Екипът пропуснал ежедневното почистване и редовната грижа за ножовете, за да спести работно време, и ножовете на резачките загубили остротата си само за един месец непрекъснато използване. Тъпите ножове водили до неравномерни и груби разрези на кабелите, които изисквали вторична обработка, удължили времето за единичен разрез почти наполовина и принудили екипа да закупува нови ножове на всеки шест седмици. Ръководителят на обекта регистрирал допълнителни разходи, включващи чести покупки на ножове, надурено работно време за поправки и компенсации на клиенти за забавяне на проекта. В противовес на това друг клон на строителната компания, който прилагал пълния график за поддръжка, използвал идентични модели резачки и запазил остротата на ножовете повече от шест месеца, преди да се наложи каквато и да било шлифовка. Този реален строителен опит доказва, че последователното и насочено поддържане директно елиминира ненужните оперативни разходи и стабилизира ежедневната ефективност на строителството за всички индустриални екипи, които разчитат на хидравлични кабелни резачки.
Почистването след извършване на работата премахва абразивните остатъци, които ускоряват затъпяването на резачите
Профессионалният анализ в областта на металургията обяснява, че микроскопичните метални фрагменти, откъснати от медно-алуминиевите кабели, действат като естествени абразиви, щом се задържат между ръбовете на режещото острие. При многократното рязане тези твърди метални частици драскат полирания режещ повърхност и постепенно износват прецизния ъгъл на ръба, предназначен за чисто рязане на кабелите. Прашните и химичните оксидни слоеве от подземни минни или крайбрежни корабостроителни обекти се залепват здраво за повърхността на острието след всяка смяна и абсорбират влагата от външната среда, което предизвиква микро-корозия. Стандартните стъпки за почистване след работа отнемат само три минути за всеки кабелен резач. Техниците използват меки неметални четки, за да изметат целия метален отпадък от пролуките между остриетата, след което избърсват цялата повърхност на острието с безпрашен плат, навлажнен с неутрална промишлена почистваща течност. Твърди скребки или метални жичести четки никога не се използват при почистването, тъй като твърдите инструменти оставят постоянни драскотини по повърхността на сплавните остриета. Изчерпателното премахване на остатъците след всяка рязаща задача спира преждевременното износване на ръба и осигурява постоянна острота за продължителна тежка употреба.
Периодичното прецизно шлифоване възстановява оригиналната геометрия на режещия ръб
Официалните технически насоки, публикувани от международната асоциация на производителите на хидравлични инструменти, определят ясни стандарти за циклите на шлифоване на резците и експлоатационните параметри. Професионални експерти по металургия отбелязват, че високопрочните сплави за резци, използвани при промишлените резачи за кабели, са подложени на строги процеси на закаляване и отпускане по време на производството, а неравномерното шлифоване ще повреди балансираното разпределение на твърдостта по режещите ръбове. Препоръчаният цикъл на шлифоване зависи от дневната интензивност на работа. Инструментите, които работят по осем пълни часа всеки ден, изискват финно шлифоване на всеки четири седмици, докато инструментите, използвани за пресекващо леко рязане, имат нужда от шлифоване само веднъж на три месеца. Техниците трябва да запазят оригиналния ъгъл на режещия ръб, както е зададен от производителя, и да премахнат минимална дебелина от повърхността на резците, вместо да извършват грубо отстраняване на материал. Независими изпитателни лаборатории потвърждават, че правилно шлифованите резци запазват над 95 % от първоначалната си режеща ефективност, докато бързото и грубо шлифоване намалява експлоатационния живот на резците с повече от 60 %. Следването на тези авторитетни правила за шлифоване предотвратява необратимо люспене на режещите ръбове и запазва дългосрочната режеща производителност.
Редовно смазване и антикорозионна поддръжка предотвратяват корозивното износване на открито
Режещите клещи често се използват във високо влажни крайбрежни корабостроителници, зони за добив на сол и открити електроинсталационни обекти в дъждовно време, където влагата и химичните частици разрушават незащитени сплавени режещи ръбове. Непокритите метални повърхности образуват микроскопични ръждиви дупчици, които нарушават гладкия режещ ръб и предизвикват прилепване на кабелния материал по време на рязане. Простото периодично смазване създава тънка защитна маслено-мазилна пленка, която изолира металната повърхност на режещия ръб от корозионните въздействия на околната среда. След почистване и изсушаване на всяка повърхност на режещия ръб техниците нанасят тънък слой хидравлично масло с антикорозионно действие върху ръбовете и местата на съединение. За инструменти, които не се използват повече от седем дни, преди да бъдат поставени в плътно затворени складови кутии, върху режещите ръбове се нанася допълнителен слой защитна грес. Полевите поддържащи документи от повече от деветдесет глобални партньорски региона показват, че режещите ръбове, които получават редовно смазване, запазват гладкостта и остротата си два до три пъти по-дълго в сравнение с незащитените режещи ръбове при излагане на корозия в открито пространство. Тази евтина поддръжка осигурява очевидна дългосрочна стойност за всички индустриални екипи.
Стандартизираните проверки на използването предотвратяват повреди от претоварване на ръбовете на ножовете
Данните от инспекцията на продукти от трети страни, събрани през последните пет години, потвърждават, че повече от седемдесет процента от случаите на преждевременно повреждане на резачките се дължат на неправилна експлоатация при претоварване, а не на недостатъчно поддръжка. Често срещани вредни практики включват рязане на кабели с диаметър, надвишаващ пределния за този тип резачка, прилагане на неравномерна латерална сила по време на рязане и рязане на смесени метални стоманени усилени кабели с обикновени резачки за мед и алуминий. Ударното претоварване води до образуване на микропукнатини по ръбовете на резачката, които бързо се разширяват при всяка следваща операция по рязане и превръщат острия ръб в неравен, повреден повърхностен ръб. Преди започване на ежедневната работа техниците трябва да извършат бърза проверка на използването, включваща потвърждение, че размерът на кабела съответства на спецификациите на резачката, настройка на зазора между резачките според заводските стандартни стойности и проверка на хидравличното налягане в безопасни граници. Екипите, които прилагат ежедневни предстартови проверки на използването, намаляват честотата на замяна на резачките почти с две трети и избягват внезапно счупване на резачките, което представлява риск за безопасността на персонала на терен. Комбинирането на стандартизирано използване с редовна поддръжка осигурява двойна защита за поддържане на постоянна острота на резачките.
Интегрираното производство и поддръжката след продажба осигуряват дългосрочна гаранция за производителността на ножовете
Стабилното доставяне на издръжливи резачки с висока острота се основава на пълна индустриална производствена мощност и независима техническа изследователска способност. Hydrarite разполага с дигитална работилница с площ тридесет хиляди квадратни метра, оборудвана с повече от двеста ЧПУ токарни машини, и притежава над седемдесет упълномощени национални патента, засягащи хидравлични режещи инструменти от сплави и технологията за термична обработка на резачките. Като национален високотехнологичен предприемач с почти тридесетгодишен опит в производството на хидравлични инструменти, марката поддържа специализирани вътрешни изпитателни лаборатории, които имитират условията на експлоатация при строителни работи на открито в продължение на няколко години за всички продукти – резачки. Всички завършени кабелни резачки минават през пълен цикъл на стареене и са сертифицирани с официалния CE сертификат за качество преди изпращане в повече от деветдесет страни по света. Седемдесет процента от годишните поръчки на марката идват от световните петстотин най-големи индустриални групи, които разчитат на стандартизирани насоки за поддръжка и доставка на оригинални резачки като резервни части. Глобалната едностопова услуга на марката предоставя персонализирани технически ръководства за поддръжка и бърза доставка на резервни части за клиенти от енергетиката, добивната промишленост и корабостроенето, което гарантира дългосрочна стабилна острота на хидравличните кабелни резачки при всички сложни работни условия.
Съдържание
- Случаите от полевата експлоатация разкриват загуби от пренебрегвано поддържане на перките
- Почистването след извършване на работата премахва абразивните остатъци, които ускоряват затъпяването на резачите
- Периодичното прецизно шлифоване възстановява оригиналната геометрия на режещия ръб
- Редовно смазване и антикорозионна поддръжка предотвратяват корозивното износване на открито
- Стандартизираните проверки на използването предотвратяват повреди от претоварване на ръбовете на ножовете
- Интегрираното производство и поддръжката след продажба осигуряват дългосрочна гаранция за производителността на ножовете
