
 EN
Практические примеры эксплуатации показывают потери, вызванные пренебрежением обслуживанием лезвий
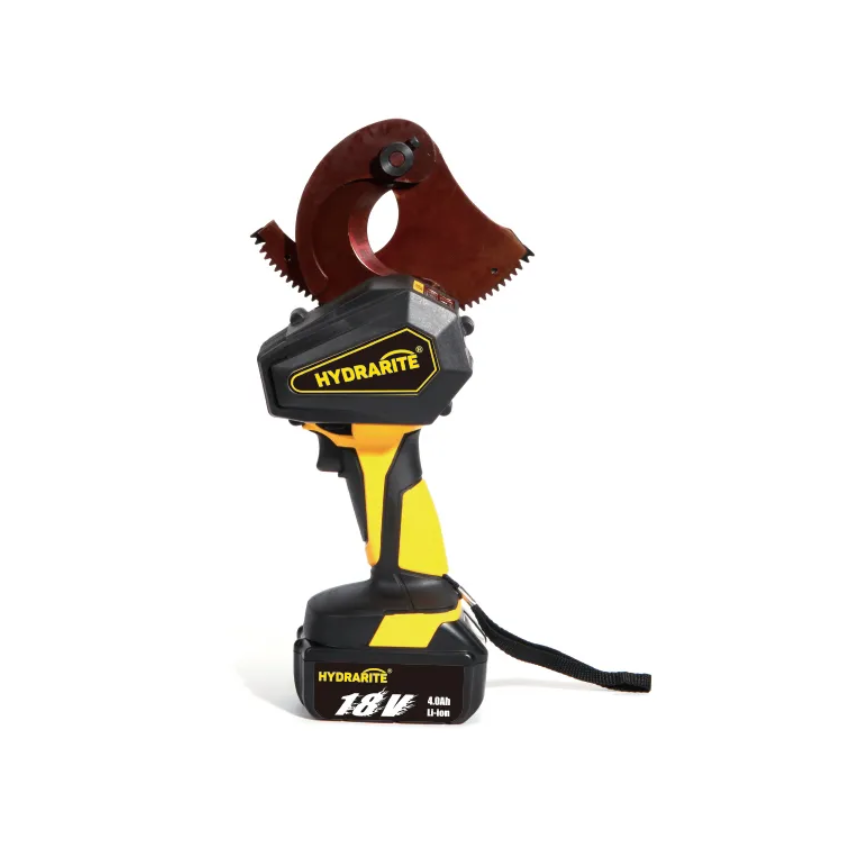
Многие полевые техники, работающие на строительных площадках электростанций и нефтегазовых объектов, наблюдали значительные потери, вызванные пренебрежением регламентом технического обслуживания режущих лезвий. Два года назад региональная инженерная энергетическая команда внедрила аккумуляторные гидравлические кабельные ножницы для ежедневной работы по резке воздушных кабелей. Чтобы сэкономить рабочее время, команда пропускала ежедневную очистку и регулярное обслуживание лезвий, в результате чего режущие кромки ножниц утратили остроту уже через месяц непрерывного использования. Тупые лезвия обеспечивали неровный и неаккуратный разрез кабеля, что требовало дополнительной подрезки, увеличивало продолжительность одного цикла резки почти в полтора раза и вынуждало команду приобретать новые лезвия каждые шесть недель. Начальник участка зафиксировал дополнительные расходы, включая частые закупки лезвий, сверхурочные выплаты за переделку работ и компенсации клиентам за задержку сроков реализации проекта. В противоположность этому другая строительная бригада, строго соблюдавшая полный регламент технического обслуживания и использовавшая идентичные модели ножниц, сохраняла остроту лезвий более шести месяцев до необходимости их заточки. Этот реальный опыт строительных работ доказывает, что последовательное и целенаправленное техническое обслуживание напрямую устраняет излишние эксплуатационные расходы и обеспечивает стабильную ежедневную эффективность строительных работ для всех промышленных бригад, использующих гидравлические кабельные ножницы.
После выполнения работы удаляются абразивные остатки, которые ускоряют затупление лезвия
Профессиональный анализ в области металлургии объясняет, что мельчайшие металлические частицы, отделяющиеся от медно-алюминиевых кабелей, действуют как естественные абразивы, попадая между режущими кромками лезвий. В ходе многократных циклов резки эти твёрдые металлические частицы царапают полированную режущую поверхность и постепенно стачивают точный угол заточки лезвия, предназначенный для чистого разрезания кабелей. Пыль и химические оксидные слои с участков подземной добычи полезных ископаемых или судостроительных верфей на побережье прочно оседают на поверхности лезвий после каждой смены и поглощают влагу из окружающей среды, вызывая микрокоррозию. Стандартные процедуры очистки после работы занимают всего три минуты на каждый кабельный резак. Техники используют мягкие неметаллические щётки для удаления всех металлических остатков из зазоров между лезвиями, а затем протирают всю поверхность лезвия безворсовой тканью, смоченной нейтральным промышленным очистителем. Жёсткие скребки или металлические проволочные щётки при очистке категорически запрещены, поскольку такие инструменты оставляют необратимые царапины на поверхности лезвий из сплава. Тщательное удаление остатков после каждой операции резки предотвращает преждевременное изнашивание режущей кромки и обеспечивает стабильную остроту лезвий при длительной интенсивной эксплуатации.
Периодическая точная шлифовка восстанавливает исходную геометрию режущей кромки
Официальные технические руководящие документы, опубликованные Международной ассоциацией производителей гидравлического инструмента, устанавливают чёткие стандарты для циклов заточки лезвий и эксплуатационных параметров. Профессиональные специалисты в области металлургии отмечают, что лезвия из высокопрочного сплава, применяемые в промышленных кабельных ножницах, проходят строгие процессы закалки и отпуска при изготовлении, а неоднородная заточка нарушает равномерное распределение твёрдости по режущей кромке. Рекомендуемый цикл заточки зависит от интенсивности ежедневной эксплуатации. Инструменты, работающие восемь полных часов в день, требуют тонкой заточки каждые четыре недели, тогда как инструменты, используемые для периодической лёгкой резки, нуждаются в заточке лишь раз в три месяца. Техники должны сохранять исходный угол заточки лезвия, заданный на заводе-изготовителе, и удалять минимальный слой металла с поверхности лезвия, избегая грубого снятия большого объёма материала. Независимые испытательные лаборатории подтверждают, что правильно заточенные лезвия сохраняют более 95 % исходной режущей эффективности, тогда как спешная грубая заточка сокращает срок службы лезвия более чем на 60 %. Соблюдение этих авторитетных правил заточки предотвращает необратимое сколообразование на режущей кромке и обеспечивает стабильную режущую производительность на протяжении длительного срока службы.
Регулярная смазка и антикоррозионный уход предотвращают коррозионный износ на открытом воздухе
Кабельные ножницы часто эксплуатируются в условиях высокой влажности — на прибрежных судостроительных верфях, в зонах добычи соли и на открытых строительных площадках линий электропередачи в дождливую погоду, где влага и химические частицы вызывают коррозию незащищённых сплавных лезвий. На непокрытых металлических поверхностях образуются мелкие ржавые ямки, нарушающие гладкость режущей кромки и приводящие к прилипанию материала кабеля при резке. Простая периодическая смазка создаёт тонкую защитную масляную плёнку, изолирующую металл лезвия от коррозионно-активных внешних факторов. После очистки и просушки каждой поверхности лезвия техники наносят тонкий слой гидравлического масла с антикоррозионными свойствами на режущие кромки и шарнирные соединения. Для инструментов, которые не используются более семи дней, перед помещением оборудования в герметичные контейнеры для хранения на лезвия дополнительно наносится слой защитной смазки. Полевые журналы технического обслуживания из более чем девяноста региональных партнёров по всему миру показывают, что лезвия, регулярно смазываемые, сохраняют гладкость и остроту в два–три раза дольше по сравнению с лезвиями, не защищёнными от коррозии в условиях эксплуатации на открытом воздухе. Эта недорогая процедура технического обслуживания обеспечивает очевидную долгосрочную выгоду для всех промышленных эксплуатационных бригад.
Стандартизированные проверки использования предотвращают повреждение кромок лезвия из-за перегрузки
Данные независимой инспекции продукции, собранные за пять лет, подтверждают, что более семидесяти процентов случаев преждевременного выхода из строя лезвий обусловлены неправильной эксплуатацией с перегрузкой, а не недостаточным техническим обслуживанием. Распространённые вредные действия включают резку кабелей диаметром, превышающим установленный предел, приложение неравномерной боковой силы при резке, а также резку стальных армированных кабелей с применением стандартных лезвий для резки медных и алюминиевых кабелей. Воздействие перегрузки вызывает образование микротрещин по кромкам лезвий, которые быстро расширяются при каждой последующей операции резки и превращают острые кромки в неровные повреждённые поверхности. Перед началом ежедневной работы технический персонал должен выполнить быструю проверку готовности к использованию, включая подтверждение соответствия диаметра кабеля техническим характеристикам инструмента, регулировку зазора между лезвиями до заводских стандартных значений и проверку выходного гидравлического давления в безопасных пределах. Команды, внедрившие ежедневную предэксплуатационную проверку готовности к использованию, сократили частоту замены лезвий почти на две трети и избежали внезапного разрушения лезвий, создающего угрозу безопасности для персонала на объектах. Комплексное применение стандартизированных правил эксплуатации и регулярного технического обслуживания обеспечивает двойную защиту для поддержания постоянной остроты лезвий.
Комплексное производство и послепродажная поддержка обеспечивают долгосрочную гарантию производительности лезвий
Стабильные поставки долговечных резцов с высокой остротой обеспечиваются за счет полного промышленного производственного потенциала и независимых технических исследований. Компания Hydrarite располагает цифровым цехом площадью тридцать тысяч квадратных метров, оснащённым более чем двумястами станками с ЧПУ, и владеет более чем семьюдесятью национальными патентами, охватывающими гидравлические режущие инструменты из твёрдых сплавов и технологии термообработки лезвий. Будучи национальным высокотехнологичным предприятием с почти тридцатилетним опытом производства гидравлических инструментов, бренд располагает собственными испытательными лабораториями, где моделируются условия эксплуатации на открытом воздухе в течение нескольких лет для всех видов резцов. Все готовые гидравлические кабельные резцы проходят полный цикл испытаний на старение и перед отправкой в более чем девяносто стран мира получают официальный сертификат соответствия стандарту CE. Семьдесят процентов ежегодных заказов бренда поступают от входящих в мировой список Fortune Global 500 промышленных групп, которые полагаются на стандартизированные руководства по техническому обслуживанию и поставку оригинальных запасных лезвий. Глобальная система комплексного обслуживания бренда предоставляет клиентам, работающим в энергетике, горнодобывающей промышленности и судостроении, индивидуальные технические руководства по обслуживанию и оперативную доставку запасных частей, обеспечивая длительное поддержание стабильной остроты гидравлических кабельных резцов во всех сложных условиях эксплуатации.
Содержание
- Практические примеры эксплуатации показывают потери, вызванные пренебрежением обслуживанием лезвий
- После выполнения работы удаляются абразивные остатки, которые ускоряют затупление лезвия
- Периодическая точная шлифовка восстанавливает исходную геометрию режущей кромки
- Регулярная смазка и антикоррозионный уход предотвращают коррозионный износ на открытом воздухе
- Стандартизированные проверки использования предотвращают повреждение кромок лезвия из-за перегрузки
- Комплексное производство и послепродажная поддержка обеспечивают долгосрочную гарантию производительности лезвий
