
 EN
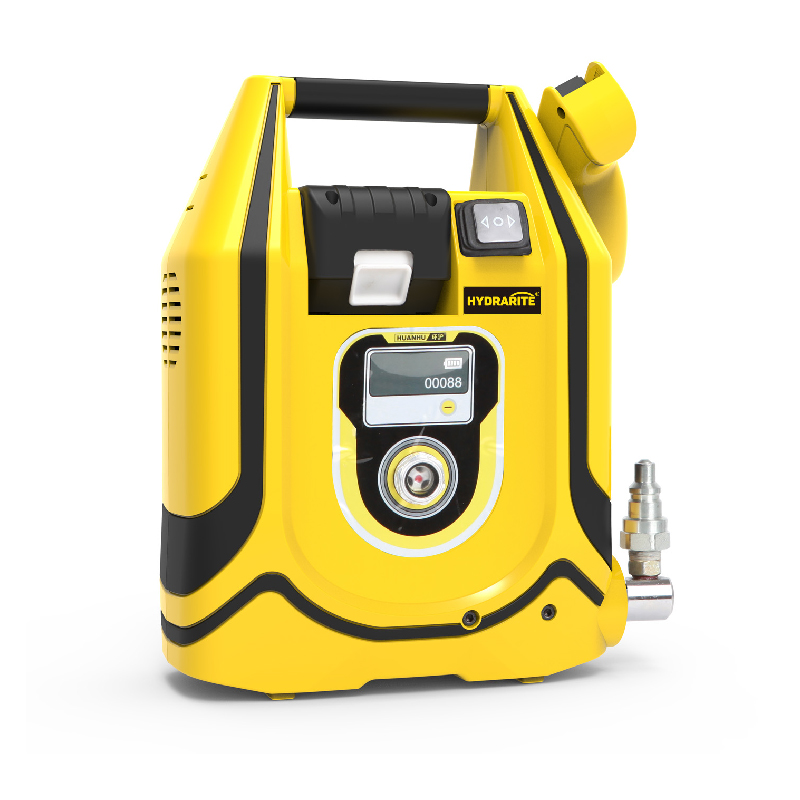
Პომპის არჩევანი ხანგრძლივად წინასწარ ხდება ტორქის რიცხვის გამოჩენამდე
Ბოლტების დაკეთების ჯგუფი ჩვეულებრივ არ არჩევს პომპებს. არჩევანი ხდება მოგვიანებით — როდესაც გასასწორებელი საშუალება შუა გზაში იჩერება ფლანცის მიმდევრობის შესრულების დროს, ან როდესაც სტერჟების სეტში ტორქის გაფანტვა აღემატება შეერთების პროცედურით დადგენილ ზღვარს, ან როდესაც ჰაერის კომპრესორი, რომელიც უნდა იყოს მისახლების ადგილას, აღმოჩნდება სამუშაო ადგილიდან ასეთი მანძილის მოშორებით.
Ელექტრო ჰიდრავლიკური პომპა ხშირად იძენს თავის ადგილს სამუშაო ადგილზე არ იმიტომ, რომ უკეთესად გამოიყურება ტექნიკურ მახასიათებათა ცხრილში, არამედ იმიტომ, რომ აღმოფხვრის სამ ხშირად მეორდებად პრობლემას: წნევის მიწოდების არასტაბილურობას, შეკუმშული ჰაერის ინფრასტრუქტურაზე დამოკიდებულებას, რომელიც იშვიათად არის ისეთი სუფთა, როგორც ტექნიკურ მახასიათებათა ცხრილში ვარაუდდება, და ხელით პომპირების ფიზიკურ ტვირთს ათეულების ან ასეულების რაოდენობის ბოლტებზე. უპირატესობები რეალურია, მაგრამ კონკრეტულია. ისინი ვლინდება განმეორებადობაში, ენერგიის გარდაქმნაში, ხმაურში და მონახლების ადგილზე, ასევე პომპის მოქმედებაში მაშინ, როდესაც სამუშაო დრო გრძელდება.
Სტაბილური წნევა არის სხვა კლასის გამომავალი პარამეტრი
Ნებისმიერი ჰიდრავლიკური პომპის ძირითადი ამოცანა ტორქის ან დაჭიმვის სისტემაში არის შეყვანილი ენერგიის გარდაქმნა კონტროლირებად სითხის წნევად. ელექტრო მძრავი ამ გარდაქმნას ასრულებს სტაბილური და წინასწარ განსაზღვრული სიჩქარით, ხოლო ეს სტაბილურობა გადაეცემა გამომავალ პარამეტრებს.
Პნევმატიკური პომპა მოქმედებს შეკუმშული ჰაერის დაწოდებაზე, რომელიც უნდა მივიდეს ხელსაწყოს მითითებული წნევითა და სიჩქარით. კარგად მოვლილი ჰაერის სისტემის მქონე საწარმოში ეს პირობა შეიძლება დაკმაყოფილდეს. ველში კი ხშირად არ აკმაყოფილდება. ჰაერის მილის სიგრძე, შეერთებები, ფილტრაცია და კომპრესორის ციკლირება ყველა ცვალებადობას იწვევს. პნევმატიკური ტორქის სისტემა, რომელიც ციკლის შუა პერიოდში წნევის დაკლებას განიცდის, ნაკლებად სტაბილურ წნევის მრუდს აძლევს, ხოლო ეს არასტაბილურობა ტორქის გაფანტვას იწვევს ბოლტების შეერთების ნაკრებში.
Სიზუსტის ცარიელობა დაფიქსირებულია მოწყობილობების შედარებებში. ჰიდრავლიკური ტორქის სისტემები ინარჩუნებენ სიზუსტეს პლიუს-მინუს 3–5 პროცენტის ფარგლებში, ხოლო პნევმატიკური სისტემები ჩვეულებრივ მოხვდებიან პლიუს-მინუს 10–15 პროცენტის დიაპაზონში. წნევის საზღვრის ფლანეცში, სადაც შეერთების მტკიცება ეყრდნობა ერთნაირ შეკავების ტვირთს, ეს არ არის მცირე განსხვავება. ASME PCC-1 — ბოლტებით შეერთებული ფლანეცების შეკრების მიმართ მიღებული წამყვანი მითითება — ბოლტების დაჭიმვას მიიჩნევს მეთოდად, რომელიც შეძლებს წინასწარი დატვირთვის გაფანტვას დაახლოებით პლიუს-მინუს 5 პროცენტამდე შემცირებას, რასაც შედარებით მეტად ფართო გაფანტვას უკავშირდება კონტროლის გარეშე ტორქის მეთოდები. ელექტრო პომპა არ არის ერთადერთი გზა ამ მიზნის მისაღწევად, მაგრამ ეს არის ერთ-ერთი უფრო პირდაპირი გზა, რადგან წნევის წყარო არ აწარმოებს ყოველ ციკლში ჰაერის სისტემასთან მოლაპარაკებას.
Ენერგიის მათემატიკა, რომელსაც შეძენის შეკვეთები ხშირად არ აღიქვამენ
Პნევმატიკური პომპები ყველაზე დაბალი საწყისი ფასით გამოირჩევიან. შიგა ნაკეთობის ნაკლები დეტალები, უფრო მარტივი კონსტრუქცია და დაბალი წარმოების ხარჯები. ამიტომ ისინი ხშირად შედიან შეძენის შეკვეთაში განსაკუთრებული განხილვის გარეშე.
Ექსპლუატაციის ხარჯები სხვა ისტორიას рассказывает. შეკუმშული ჰაერი არ არის ეფექტური ენერგიის მატარებელი. პნევმატიკური სისტემები შეკუმშვის დაკარგვებსა და მიმოსვლებში შეიძლება დაკარგონ შეყვანილი ენერგიის 80–90 პროცენტი. ელექტრო პომპა ენერგიას უფრო პირდაპირ და სტაბილურად გარდაიქმნის. იმ საწარმოშ, რომელიც მრავალი სვლის განმავლობაში პნევმატიკური პომპის გამოყენებას ახდენს, ენერგიის რამდენიმე ერთეულის გადახდა ხდება ერთი ერთეულის მოცულობის მუშაობის სანაცვლოდ.
Ელექტრო ძრავების ეფექტურობაც ახლა ისე არის რეგულირებული, რომ ელექტრო გზას უფრო მეტად უჭერს მხარს. IEC 60034-30-1 სტანდარტის მიხედვით, IE3 პრემიუმ ეფექტურობა არის მრავალი იურისდიქციაში მუდმივი სიჩქარის ძრავების სავალდებულო მინიმალური მოთხოვნა, ხოლო IE4 უფრო ხშირად ხდება ხელმისაწვდომი. IE3 ძრავაზე დაფუძნებული პომპა უფრო მაღალი გარდაქმნის საწყისი ბაზიდან იწყებს, ვიდრე პნევმატიკური სისტემა, რომელსაც საკუთარი ჰაერის მიწოდების გენერირება სჭირდება.
Ყოველი სამსახურისთვის დაბრუნების გამოთვლა არ არის იდენტური, და სხვაგვარად წარმოდგენა იყოს უპატიოსნობა. ელექტრო პომპების ღირებულების დაბრუნების შედარების შედეგად, სტაბილური ბოლტების მოთხოვნის მქონე სამსახურებში ეს დაბრუნება შეიძლება შეადგენდეს დაახლოებით 12–24 თვეს, როცა ექსპლუატაციის ხარჯების სხვაობა აიღება გათვალისწინებაში. იმ სამსახურში, რომელიც მხოლოდ იშვიათად და დაბალი ციკლის სამუშაოებს ასრულებს, ეს დაბრუნება შეიძლება საერთოდ არ მოხდეს. უპირატესობა რეალურია, მაგრამ ის მოდის სამუშაო ციკლის მიხედვით.
| Ღირებულება და სიკარგი | Pneumatic pump | Ელექტრო ჰიდრაულიკური განჭერი |
|---|---|---|
| Საწყისი ყიდვის ფასი | Ქვედა | Უფრო მაღალი |
| Ენერგიის გარდაქმნის ეფექტიულობა | Კომპრესიისა და გაჟონვის გამო დაკარგავს დაახლოებით 80–90 პროცენტს | Ენერგიას პირდაპირ არის გარდაქმნის, ჰაერის გენერირების დაკარგვა არ ხდება |
| Ტორქის სიზუსტის დიაპაზონი | Ჩვეულებრივ პლიუს ან მინუს 10–15 პროცენტი | Ჩვეულებრივ პლიუს ან მინუს 3–5 პროცენტი |
| Გრძელი ციკლების განმავლობაში გამომავალი მნიშვნელობის სტაბილურობა | Წნევა იცვლება ჰაერის მიწოდებისა და ხაზის პირობების მიხედვით | Ციკლის განმავლობაში დაყენებული წნევის შენარჩუნება |
| Ინფრასტრუქტურის მოთხოვნა | Შეკუმშული ჰაერის მიწოდება, ფილტრაცია, ჰოზების გაყვანა | Სტანდარტული 115 ვოლტი ან 230 ვოლტი ძაბვა, ან სწორად გაზომილი გენერატორი |
| Გრძელვადიანი მომსახურების პროფილი | Მარტივი მოკლევადიანად, მაგრამ ჰაერის სისტემის მომსახურება დროთა განმავლობაში იზრდება | Სტაბილური ელექტრომომარაგების პირობებში ყველაზე დაბალი გრძელვადიანი ხარჯი |
| Სამუშაო წერტილზე ხმაური | Კომპრესორის ხმაური და პუმპის გამონაგორება | Მხოლოდ პუმპის ძრავის ხმაური, ჩაკეტილ სივრცეებში უფრო ჩუმი |
Სად მნიშვნელოვანია ჩუმობა და მოწყობილობის მოთავსება
Ხმაური ხშირად არ ჩნდება პომპის არჩევის სიაში, მაგრამ ის განსაზღვრავს სამუშაოს შესრულების წესს. პნევმატური სისტემა კომპრესორს მოწყობილობის სამუშაო ადგილზე ატანს, ხოლო კომპრესორები არ არის ჩუმები. ზღვის გარეთ მდებარე პლატფორმაზე, საწარმოში რეკონსტრუქციის დროს, სადაც პომპის ოპერატორსა და საჭრელის ოპერატორს შორის კომუნიკაცია უსაფრთხოების მხრივ საკრიტიკოა, ან საცხოვრებლის მიმდებარე საწარმოში ღამის სამუშაო გრაფიკზე, კომპრესორის მუშაობასა და ელექტროძრავის მუშაობას შორის სხვაობა პრაქტიკულია.
Სიტინგის მოქნილობა არის სხვა ექსპლუატაციური უპირატესობა. ელექტრო პომპას სჭირდება ენერგიის წყარო, რომელიც შეიძლება იყოს კედლის გამოყენების წერტილი, გენერატორი ან დროებითი განაწილების პანელი. მას არ სჭირდება ჰაერის კომპრესორი, რომელიც შეთავსებულია ინსტრუმენტის მოხმარებასთან, ჩაშენებულია სამუშაო წერტილზე და მოვლილია სიტევადობისა და ზეთის გადატანის წინააღმდეგ. ეს ამარტივებს ბოლტების სისტემის გადატანის ლოგისტიკას ერთი ფლანციდან მეორეზე, განსაკუთრებით მაშინ, როდესაც სამუშაო წერტილი მაღალად ან შორს მდებარეობს.
Კომპრომისი სრულიად გამჭვირვალეა. თუ სამშენებლო მოედანზე არ არსებობს სტაბილური ელექტროენერგია და არ არის გენერატორი, პნევმატიკური პომპა ან ძრავით მოძრავი ერთეული მაინც სწორი ამონახსნია. ელექტრო პომპა არ აცილებს ენერგიის გამოყენების გეგმის საჭიროებას. ის ცვლის იმ ენერგიის გამოყენების გეგმის მიერ მიწოდებადი რაოდენობას.
Ელექტროსადგურის ფლანცის სამუშაო ადგილი, სადაც მოწყობის დრო იყო შეზღუდვა
Დიდი ელექტროსადგურის მომსახურების გუნდი ელექტრო აღჭურვილობაზე მუშაობის დროს მაღალი სიმტკიცის ფლანეცის ბოლტების დაძაბვას ახდენდა ცალკე მყარი ცილინდრებისა და გარე დაძაბვის მოწყობილობების გამოყენებით. თითოეული ბოლტის მოწყობა მოითხოვდა რამდენიმე კომპონენტის შეკრებას, სანამ ჰიდრავლიკური პომპა შეიძლებოდა დაემატოს. სწორედ პომპირება არ იყო ყველაზე بطიე ეტაპი. მოწყობილობის შეკრება იყო.
Გუნდმა გადაინაცვლა ცარცული ჰიდრავლიკური ცილინდრებისა და ელექტრო პომპის სადგურის გამოყენებაზე. დაძაბვის ძელაკი ცილინდრის ცარცული ცენტრალური ნაკადის მეშვეობით გადის პირდაპირ, რაც მრავალნაკეტიანი მოწყობილობის შეკრებას ერთი პოზიციონირების ეტაპად აკლებს. ექვსთვიანი პერიოდის განმავლობაში ელექტრო ფლანეცის ბოლტების დაძაბვის ეფექტურობა 44 პროცენტით გაიზარდა, ხოლო დამხმარე მოწყობილობის შეკრების შრომის ხარჯები სრულიად ამოიღეს სამუშაო პროცესიდან. რეკონსტრუქციის განრიგი საწყისი ვადის წინ დასრულდა.
Იმ შემთხვევაში პომპა არ აკეთებდა არაფერს განსაკუთრებულს. ის მუდმივ წნევას აწარმოებდა ცილინდრში, რომელსაც უკეთესი მექანიკური ინტერფეისი ჰქონდა. მაგრამ კომბინაცია მნიშვნელოვანი იყო: პომპა, რომელიც წნევას ინარჩუნებდა ოპერატორის ჩარევის გარეშე, საშუალებას აძლევდა ეკიპაჟს მიმართულებას მიანიჭოს პოზიციონირებასა და თანმიმდევრობას, ხოლო ცარცის ფორმის ცილინდრმა ამოაღება ის მომზადების ეტაპი, რომელიც მთელ სამუშაო დროს იკავებდა.
Ორსტუფენიანი, სამსტუფენიანი და ის არჩევის ლოგიკა, რომელიც ნამდვილად მოქმედებს
Ელექტრო პომპები არ არის ერთი კატეგორია. სტუფენების რაოდენობა აღწერს იმ გზას, რომლითაც ზეთის ნაკადი მიეწოდება სისტემის წნევის მატების მიხედვით, ხოლო ორსტუფენიანი და სამსტუფენიანი პომპების შერჩევა ციკლის პროფილს ცვლის უფრო მეტად, ვიდრე მაქსიმალური წნევის რეიტინგი.
Ორსტუფენიანი პუმპი დაბალი წნევის სტუფენში უფრო მაღალ სიჩქარეზე მუშაობს, შემდეგ კი ციკლის მაღალი წნევის ნაკვეთში გადადის დაბალ სიჩქარეზე. ეს არის პრაქტიკული, მოძრავი და ხარჯებზე მოკიდებული კონფიგურაცია ერთი გასაღების მუშაობისთვის, მობილური სერვისისთვის და იმ სამუშაოებისთვის, სადაც პუმპის ადგილებს შორის გადატანა მნიშვნელოვნად აღემატება ციკლის თითოეული გამეორების დროში წამების შეკლებას.
Სამსტუფენიანი პუმპი მაღალი და დაბალი წნევის შუალედურ სტუფენს ამატებს. ეს უფრო გრძელდება სასარგებლო სიჩქარის ხელმისაწვდომობას წნევის მატების პროცესში, რაც ამცირებს ციკლების გამეორების რაოდენობას დიდი გასაღებების ან რამდენიმე ხელსაწყოს ერთდროულად გამოყენების შემთხვევაში — ამისთვის მოტორი, რეზერვუარი, გაგრილება და ვალვების კონფიგურაცია უნდა იყოს შესაბამისი. ეს არ არის ავტომატურად უკეთესი არჩევანი. სამსტუფენიანი მოწყობილობა შეიძლება იყოს უფრო დიდი, მძიმე და მეტი ხარჯით სერვისირებადი. სტუფენების რაოდენობა არის საწყისი წერტილი, არ არის საბოლოო გადაწყვეტილება.
Შერჩევის ცვლადები, რომლებიც ფაქტობრივად განსაზღვრავენ მოწყობილობის სიკარგად მუშაობას, არის რამდენიმე წნევის წერტილზე გამოქვეყნებული ნაკადი, სტუფებს შორის გადაკვეთის წნევა, გამოყენებადი ზეთის მოცულობა, სამუშაო ციკლი და პომპის მიერ მომარაგებადი ხელსაწყოების რაოდენობა. სწორი წნევის კლასის მქონე, მაგრამ ნაკადის მიხედვით მცირე ზომის პომპა ნელა იციკლებს და გაათბობს ზეთს. საკმარისი ნაკადის მქონე, მაგრამ ჰოსების მოცულობის მიხედვით ძალიან პატარა რეზერვუარის მქონე პომპა არ შეძლებს რამდენიმე ხელსაწყოს ერთდროულად მომარაგებას.
Тайчжоу Руйцзи Тулс Ко., Лтд. აწარმოებს ჰიდრავლიკურ ტორქის გასახსნელ გასაკეთებლებს, ბოლტების გასაჭიმებლებს და მათ მომარაგებადი პომპების პლატფორმებს, რომლებიც განსაკუთრებით აკეთებენ პომპის გამოტანის შეთავსებას ხელსაწყოს და შეერთების პროცედურას თავისთვის, არ არის ერთსტუფიანი კონფიგურაციის გაყიდვა როგორც უნივერსალურად სწორი. ამ სამუშაოს წარმოების მხარე მოიცავს ძრავის შერჩევას, ვალვების ინტეგრაციას და წნევის კონტროლის კალიბრაციას — იმ დეტალებს, რომლებიც განსაზღვრავენ, შეძლებს თუ არა პომპა შენარჩუნებას მის დაყენებულ მნიშვნელობას ასეულების ციკლზე, არ მხოლოდ პირველ ციკლზე.
Სარჩევი
- Პომპის არჩევანი ხანგრძლივად წინასწარ ხდება ტორქის რიცხვის გამოჩენამდე
- Სტაბილური წნევა არის სხვა კლასის გამომავალი პარამეტრი
- Ენერგიის მათემატიკა, რომელსაც შეძენის შეკვეთები ხშირად არ აღიქვამენ
- Სად მნიშვნელოვანია ჩუმობა და მოწყობილობის მოთავსება
- Ელექტროსადგურის ფლანცის სამუშაო ადგილი, სადაც მოწყობის დრო იყო შეზღუდვა
- Ორსტუფენიანი, სამსტუფენიანი და ის არჩევის ლოგიკა, რომელიც ნამდვილად მოქმედებს
