
 EN
Le choix de la pompe se révèle bien avant que la valeur de couple ne soit affichée
Une équipe de serrage ne discute généralement pas des pompes. La discussion intervient plus tard : lorsque la clé cale à mi-parcours d’une séquence de bride, lorsque la dispersion du couple sur un ensemble de boulons dépasse les tolérances autorisées par la procédure d’assemblage, ou lorsque le compresseur d’air, censé être « juste à côté », se révèle en réalité à cent pieds de tuyau de distance par rapport au lieu réel de travail.
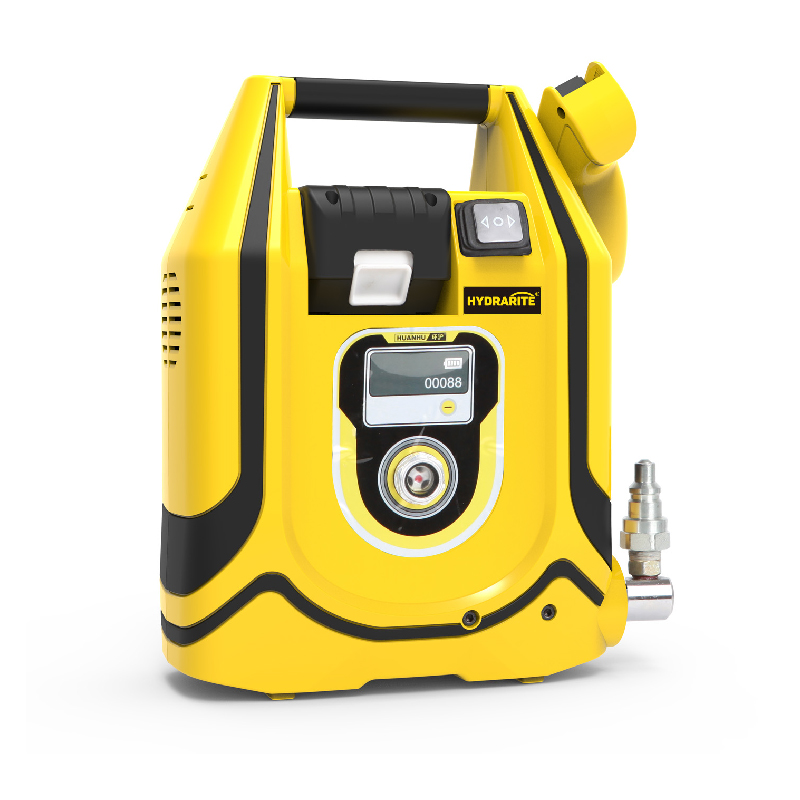
Une pompe hydraulique électrique a tendance à s’imposer sur un chantier non pas parce qu’elle paraît plus performante sur une fiche technique, mais parce qu’elle élimine trois problèmes récurrents : une distribution de pression irrégulière, une dépendance à une infrastructure d’air comprimé qui est rarement aussi propre que ne le suppose la fiche technique, et la fatigue physique liée au pompage manuel sur des assemblages comportant des dizaines, voire des centaines, de boulons. Les avantages sont réels, mais ils sont spécifiques. Ils se manifestent dans la reproductibilité, la conversion énergétique, le niveau sonore et l’emplacement d’installation, ainsi que dans le comportement de la pompe lorsque l’intervention s’allonge.
Une pression stable appartient à une catégorie différente de sortie
La fonction principale de toute pompe hydraulique dans un système de couple ou de tension consiste à transformer la puissance d’entrée en une pression hydraulique contrôlée. L’entraînement électrique réalise cette conversion à l’aide d’une vitesse d’entrée stable et prévisible, et cette stabilité se répercute directement sur la sortie.
Une pompe pneumatique dépend de l’arrivée d’air comprimé à l’outil, à la pression et au débit spécifiés. Dans un atelier doté d’un système d’air bien entretenu, cette condition peut être remplie. Sur le terrain, ce n’est souvent pas le cas. La longueur des conduites d’air, les raccords, le filtrage et les cycles du compresseur introduisent tous des variations. Un système pneumatique de couple subissant une chute de pression d’alimentation en cours de cycle produit une courbe de pression moins constante, et cette irrégularité se traduit par une dispersion du couple sur un motif de boulonnage.
L’écart de précision est documenté dans les comparaisons d’équipements. Les systèmes hydrauliques de couple maintiennent une précision comprise entre ± 3 et ± 5 %, tandis que les systèmes pneumatiques se situent généralement dans la fourchette de ± 10 à ± 15 %. Pour une bride à limite de pression, dont l’intégrité du joint dépend d’une charge de serrage uniforme, cette différence n’est pas négligeable. La norme ASME PCC-1, principale ligne directrice pour le montage des joints boulonnés, considère le tensionnement des boulons comme une méthode permettant de réduire la dispersion de la précharge à environ ± 5 %, comparée à la dispersion beaucoup plus importante associée aux méthodes de serrage par couple non contrôlé. Une pompe électrique n’est pas la seule façon d’atteindre cet objectif, mais elle constitue l’un des moyens les plus directs, car la source de pression ne négocie pas à chaque cycle avec un système pneumatique.
Les calculs énergétiques que les bons de commande ont tendance à ignorer
Les pompes pneumatiques présentent le prix d’entrée le plus bas. Moins de pièces internes, une construction plus simple et un coût de fabrication réduit. C’est pourquoi elles apparaissent sur un bon de commande sans susciter beaucoup de débats.
Le coût d’exploitation raconte une tout autre histoire. L’air comprimé est un vecteur énergétique inefficace. Les systèmes pneumatiques perdent entre 80 % et 90 % de l’énergie fournie, en raison des pertes liées à la compression et aux fuites dans les conduites. Une pompe électrique convertit l’énergie de façon plus directe et plus stable. Une installation qui fait fonctionner une pompe pneumatique sur plusieurs postes de travail paie, en pratique, plusieurs unités d’énergie pour accomplir le travail d’une seule.
L’efficacité des moteurs électriques est désormais réglementée de manière à favoriser la voie électrique. Selon la norme IEC 60034-30-1, le rendement « premium » IE3 constitue la norme minimale exigée pour les moteurs à vitesse fixe dans de nombreuses juridictions, tandis que le niveau IE4 devient de plus en plus courant. Une pompe conçue autour d’un moteur IE3 part d’un rendement de conversion initial supérieur à celui d’un système pneumatique, qui doit générer lui-même son propre approvisionnement en air.
Les calculs de retour sur investissement ne sont pas identiques pour chaque atelier, et il serait malhonnête de prétendre le contraire. Les comparaisons d’équipements situent le délai de récupération du coût des pompes électriques entre environ 12 et 24 mois pour les opérations présentant une demande régulière d’assemblage par boulonnage, une fois prise en compte la différence de coûts d’exploitation. Un atelier effectuant occasionnellement des travaux à faible fréquence de cycle pourrait ne jamais atteindre ce seuil de rentabilisation. L’avantage est réel, mais il varie proportionnellement au cycle de service.
| Facteur coût et performance | Pompe pneumatique | Pompe hydraulique électrique |
|---|---|---|
| Coût d’achat initial | Moins élevé | Supérieur |
| Efficacité de Conversion Énergétique | Perd environ 80 à 90 % d’énergie par compression et fuites | Convertit l’énergie directement, sans perte liée à la génération d’air |
| Plage de précision du couple | Généralement ± 10 à 15 % | Généralement ± 3 à 5 % |
| Cohérence de la sortie sur de longs cycles | La pression varie selon l’alimentation en air et les conditions de la ligne | Maintient une pression réglée constante tout au long du cycle |
| Exigence en matière d’infrastructure | Alimentation en air comprimé, filtration, canalisations de tuyaux flexibles | Alimentation électrique standard à 115 V ou 230 V, ou un groupe électrogène correctement dimensionné |
| Profil d’entretien à long terme | Plus simple à court terme, mais l’entretien du système pneumatique s’accumule | Coût le plus bas à long terme dans des conditions de puissance stable |
| Bruit au point de travail | Bruit du compresseur plus échappement de la pompe | Bruit uniquement du moteur de la pompe, plus silencieux dans les espaces clos |
Là où le silence et l’emplacement comptent réellement
Le bruit n’apparaît pas souvent sur une liste de sélection de pompes, mais il influence la façon dont un chantier est mené. Un système pneumatique introduit un compresseur dans l’empreinte acoustique de la zone de travail, or les compresseurs ne sont pas silencieux. Sur une plateforme offshore, lors d’un arrêt planifié d’une usine où la communication entre l’opérateur de la pompe et l’opérateur de la clé à molette est critique pour la sécurité, ou pendant un poste de nuit dans une installation située à proximité d’un quartier résidentiel, la différence entre un compresseur en marche et un moteur électrique en marche est concrète.
La flexibilité d’implantation constitue un autre avantage opérationnel. Une pompe électrique nécessite une source d’alimentation, qui peut être une prise murale, un groupe électrogène ou un tableau de distribution temporaire. Elle ne requiert pas un compresseur d’air dimensionné en fonction de la consommation de l’outil, raccordé par canalisation au point de travail et entretenu pour éviter l’entraînement d’humidité et d’huile. Cela simplifie la logistique de déplacement d’un système de boulonnage d’une bride à l’autre, notamment lorsque le point de travail est en hauteur ou éloigné.
Le compromis est transparent. Si le chantier ne dispose ni d’électricité stable ni de groupe électrogène, une pompe pneumatique ou une unité à moteur thermique demeure la solution appropriée. Une pompe électrique n’élimine pas la nécessité d’un plan d’alimentation électrique ; elle modifie simplement ce que ce plan doit fournir.
Intervention sur une bride de centrale électrique où le temps de mise en place constituait l’élément limitant
Une équipe de maintenance dans une grande centrale électrique effectuait le serrage par étirage des boulons de brides à haute résistance sur des équipements électriques, à l’aide de vérins hydrauliques pleins séparés et de dispositifs de serrage externes. La mise en place de chaque boulon nécessitait le montage de plusieurs composants avant même que la pompe puisse être raccordée. Ce n’était pas la phase de pompage qui était lente, mais bien le montage du dispositif de serrage.
L’équipe est passée à des vérins hydrauliques creux couplés à une station de pompage électrique. La tige de serrage traverse directement le noyau creux du vérin, ce qui réduit le montage d’un dispositif multi-composants à une seule étape de positionnement. Sur une période de six mois, l’efficacité du serrage par étirage des boulons de brides électriques s’est améliorée de 44 %, selon les rapports, et la main-d’œuvre consacrée au montage des dispositifs auxiliaires a été totalement supprimée du flux de travail. La révision générale s’est achevée avant le calendrier initial.
Dans ce cas, la pompe ne faisait rien d’exceptionnel. Elle fournissait une pression constante à un vérin qui bénéficiait, par hasard, d’une interface mécanique supérieure. Toutefois, la combinaison était déterminante : une pompe capable de maintenir la pression sans intervention de l’opérateur libérait l’équipe pour qu’elle se concentre sur le positionnement et la séquence d’opération, tandis que le vérin creux supprimait l’étape de réglage qui occupait toute la période de travail.
À deux étages, à trois étages et la logique de sélection qui fonctionne réellement
Les pompes électriques ne constituent pas une catégorie unique. Le nombre d’étages décrit la façon dont le débit d’huile est fourni à mesure que la pression du système augmente, et le choix entre une pompe à deux étages et une pompe à trois étages modifie davantage le profil du cycle que la valeur nominale maximale de pression.
Une pompe à deux étages délivre un débit plus élevé dans l’étage basse pression, puis passe à un débit réduit pour la partie haute pression du cycle. Il s’agit d’une configuration pratique, portable et économique, adaptée aux interventions avec une seule clé, à la maintenance mobile et aux chantiers où le déplacement de la pompe d’un lieu à un autre prime sur la réduction de quelques secondes par cycle.
Une pompe à trois étages ajoute une plage intermédiaire de pression et de débit. Elle maintient un débit utile plus élevé à mesure que la pression augmente, ce qui raccourcit les cycles répétés avec des clés plus grandes ou dans des configurations multi-outils, à condition que le moteur, le réservoir, le système de refroidissement et la configuration des vannes soient dimensionnés en conséquence. Ce n’est pas automatiquement le meilleur choix. Une unité à trois étages peut être plus volumineuse, plus lourde et plus coûteuse à entretenir. Le nombre d’étages constitue un point de départ, non un jugement définitif.
Les variables de sélection qui déterminent réellement les performances sont le débit publié à plusieurs points de pression, la pression de recouvrement entre étages, la capacité utile en huile, le cycle de service et le nombre d’outils alimentés par la pompe. Une pompe dotée de la bonne classe de pression mais d’un débit insuffisant fonctionnera lentement et surchauffera l’huile. Une pompe offrant un débit généreux, mais dont le réservoir est trop petit par rapport au volume du flexible, ne pourra pas maintenir une séquence impliquant plusieurs outils.
Taizhou Ruiqi Tools Co., Ltd. fabrique des clés dynamométriques hydrauliques, des tendeurs de boulons et les plates-formes de pompe qui les alimentent, en mettant l’accent sur l’adéquation de la puissance de sortie de la pompe à l’outil et à la procédure de serrage, plutôt que sur la vente d’une configuration à un seul étage présentée comme universellement adaptée. Sur le plan industriel, ce travail implique la sélection du moteur, l’intégration des vannes et l’étalonnage du contrôle de pression : autant de détails qui déterminent si la pompe maintient sa consigne au centième cycle, et non seulement au premier.
Table des matières
- Le choix de la pompe se révèle bien avant que la valeur de couple ne soit affichée
- Une pression stable appartient à une catégorie différente de sortie
- Les calculs énergétiques que les bons de commande ont tendance à ignorer
- Là où le silence et l’emplacement comptent réellement
- Intervention sur une bride de centrale électrique où le temps de mise en place constituait l’élément limitant
- À deux étages, à trois étages et la logique de sélection qui fonctionne réellement
