
 EN
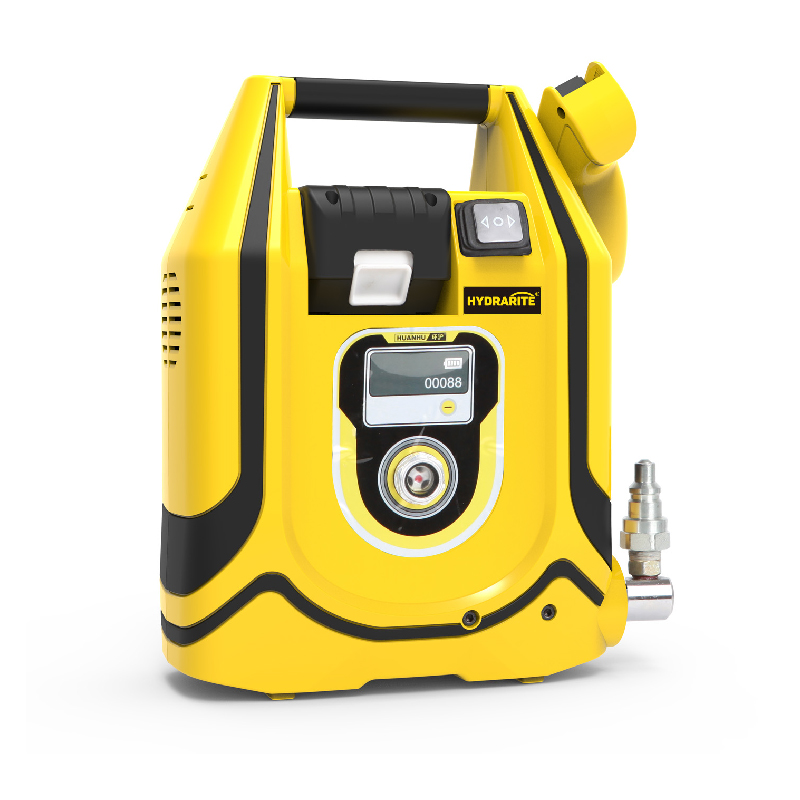
يظهر اختيار المضخة قبل ظهور قيمة العزم بوقتٍ طويل
عادةً لا تتجادل فرق تشديد البراغي حول نوع المضخة. لكن الجدل يبدأ لاحقًا، حين تتوقف المفتاح الهيدروليكي في منتصف إجراء تشديد حافة التوصيل، أو حين يتجاوز تشتت العزم عبر مجموعة من المسامير الحدود المسموح بها في إجراء الربط، أو حين يتبين أن جهاز ضغط الهواء الذي كان من المفترض أن يكون «في مكان قريب جدًّا» يبعد فعليًّا مئة قدم عن موقع العمل الحقيقي.
يكتسب المضخة الهيدروليكية الكهربائية مكانتها في الموقع ليس لأنها تبدو أفضل في ورقة المواصفات، بل لأنها تزيل ثلاث مشكلات متكررة: عدم انتظام ضغط التوصيل، والاعتماد على بنية تحتية للهواء المضغوط التي نادرًا ما تكون نظيفةً بالقدر الذي تفترضه ورقة المواصفات، والعبء الجسدي الناتج عن الضخ اليدوي عبر عدد كبير من البراغي، والذي قد يصل إلى عشرات أو حتى مئات البراغي. والمزايا حقيقيةٌ فعلًا، لكنها محددةٌ بدقة. فهي تظهر في قابلية التكرار، وفي كفاءة تحويل الطاقة، وفي مستوى الضوضاء وموقع التركيب، وكذلك في سلوك المضخة عندما يطول وقت تنفيذ المهمة.
الضغط الذي يبقى ثابتًا يُعَدُّ فئةً مختلفةً تمامًا من المخرجات.
المهمة الأساسية لأي مضخة هيدروليكية في نظام عزم الدوران أو الشد هي تحويل الطاقة الداخلة إلى ضغط سائل خاضع للتحكم. ويحقِّق الدفع الكهربائي هذه العملية باستخدام سرعة دخل مستقرة وقابلة للتنبؤ، وتنتقل هذه الاستقرار مباشرةً إلى المخرج.
يعتمد مضخّة هوائية على وصول الهواء المضغوط إلى الأداة عند الضغط والتدفّق المحدَّدين. وفي ورشة عمل مزودة بنظام هواء مُراعى جيّدًا، يمكن تلبية هذه الشروط. أما في الميدان، فغالبًا ما لا تتحقَّق. إذ تؤثِّر طول خط الهواء والوصلات والترشيح ودورات التشغيل والإيقاف المتكرِّرة للضاغط كلُّها في إحداث تنوُّعٍ في الأداء. وبذلك، فإن نظام العزم الهوائي الذي يشهد انخفاضًا في ضغط التغذية أثناء الدورة الواحدة يُنتج منحنى ضغط أقل اتساقًا، ويظهر هذا الافتقار إلى الاتساق في تشتُّت قيم العزم عبر نمط البراغي.
يتم توثيق فجوة الدقة في مقارنات المعدات. فأنظمة العزم الهيدروليكية تحافظ على الدقة ضمن نطاق زائد أو ناقص ٣ إلى ٥ في المئة، بينما تقع أنظمة العزم الهوائية عادةً ضمن نطاق زائد أو ناقص ١٠ إلى ١٥ في المئة. وفي حالة شفة الحدود الضغطية، حيث يعتمد سلامة المفصل على توزيع حمل التثبيت بشكل متجانس، فإن هذه الفروق ليست هامشية. ويعتبر معيار ASME PCC-1، الذي يُعَدّ المرجع الرئيسي لتجميع المفاصل البرغيّة للشفاه، أن شدّ البراغي طريقة قادرة على خفض تشتت التحميل الأولي إلى نحو زائد أو ناقص ٥ في المئة، مقارنةً بالتشتت الأكبر بكثير المرتبط بأساليب العزم غير الخاضعة للرقابة. ولا يُعَدّ المضخّة الكهربائية الطريقة الوحيدة لتحقيق ذلك، لكنها إحدى الطرق الأكثر مباشرةً، لأن مصدر الضغط لا يتفاوض مع نظام هوائي في كل دورة.
الحسابات الطاقوية التي تغفل عنها أوامر الشراء عادةً
المحركات الهوائية تمتلك أقل سعر دخول. عدد أقل من الأجزاء الداخلية، وتصنيع أبسط، وتكلفة إنتاج أقل. ولذلك تظهر في أمر الشراء دون نقاش كبير.
أما تكلفة التشغيل فتُظهر قصة مختلفة. فالهواء المضغوط وسيلة غير فعّالة لنقل الطاقة. وتُهدر الأنظمة الهوائية ما بين ٨٠ إلى ٩٠ في المئة من الطاقة المُدخلة بسبب هدر الضغط وتسريبات الأنابيب. أما المضخة الكهربائية فتحول الطاقة بطريقة أكثر مباشرة واستقراراً. وبالتالي فإن المنشأة التي تشغل مضخة هوائية على مدار عدة نوبات عمل تدفع فعلياً مقابل عدة وحدات من الطاقة لأداء عمل تتطلّبه وحدة واحدة فقط.
كما أن كفاءة المحركات الكهربائية خاضعة الآن لأنظمة تنظيمية تفضّل الحلول الكهربائية. فوفقاً للمعيار IEC 60034-30-1، أصبحت كفاءة IE3 الممتازة شرطاً أساسياً للمحركات ذات السرعة الثابتة في العديد من الولايات القضائية، بينما تزداد توافر كفاءة IE4 تدريجياً. وبذلك تبدأ المضخة المبنية على محرك من فئة IE3 من قاعدة تحويل أعلى من تلك الخاصة بالنظام الهوائي الذي يضطر إلى توليد إمداده الخاص من الهواء.
رياضيات الاسترداد ليست متطابقة في كل ورشة، ومن غير الصادق التظاهر بخلاف ذلك. وتُظهر مقارنات المعدات أن فترة استرداد تكلفة المضخة الكهربائية تتراوح تقريباً بين ١٢ و٢٤ شهراً للورش التي تشهد طلباً ثابتاً على عمليات التثبيت، بعد أخذ فرق تكاليف التشغيل في الاعتبار. أما الورشة التي تُجري أعمالاً متقطعة ذات دورات منخفضة فقد لا تصل أبداً إلى تلك الفترة الزمنية للاسترداد. والميزة حقيقيةٌ بالفعل، لكنها تتناسب طردياً مع دورة التشغيل.
| عامل التكلفة والأداء | مضخة هوائية | مضخة هيدروليكية كهربائية |
|---|---|---|
| السعر الأولي للشراء | أقل | أعلى |
| كفاءة تحويل الطاقة | تفقد ما يقارب ٨٠ إلى ٩٠ في المئة عبر الانضغاط والتسريبات | تحول الطاقة مباشرةً دون خسارة ناتجة عن توليد الهواء |
| نطاق دقة العزم | عادةً زائد أو ناقص ١٠ إلى ١٥ في المئة | عادةً زائد أو ناقص ٣ إلى ٥ في المئة |
| اتساق الإخراج على مدى دورات طويلة | يتغير الضغط تبعاً لإمداد الهواء وظروف الخط | يحافظ على الضغط المُحدَّد طوال الدورة |
| المتطلبات البنية التحتية | تزويد الهواء المضغوط، والتنقية، وخطوط الأنابيب المرنة | تيار كهربائي قياسي بجهد ١١٥ فولت أو ٢٣٠ فولت، أو مولد كهربائي ذي سعة مناسبة |
| ملف الصيانة طويل الأمد | أبسط على المدى القصير، لكن تكاليف صيانة نظام الهواء تتراكم مع الوقت | أقل تكلفة على المدى الطويل في ظروف التيار الكهربائي المستقرة |
| ضجيج عند نقطة العمل | ضجيج الضاغط بالإضافة إلى عادم المضخة | ضجيج محرك المضخة فقط، وهو أكثر همسًا في المساحات المغلقة |
حيث يكتسب الصمت وموقع التثبيت أهمية فعلية
لا يُذكر الضجيج غالبًا في قوائم اختيار المضخات، لكنه يؤثر عمليًّا في طريقة تنفيذ المهمة. إذ يضيف النظام الهوائي ضاغطًا إلى البصمة الصوتية لمنطقة العمل، والضواغط ليست هادئة. فعلى سبيل المثال، في منصة بحرية، أو أثناء إيقاف مصنع مؤقتًا لإعادة التأهيل حيث يكتسب التواصل بين مشغِّل المضخة ومشغِّل المفتاح الرسغي أهمية حاسمة للسلامة، أو خلال نوبة ليلية في منشأة تقع بالقرب من منطقة سكنية، فإن الفرق بين تشغيل ضاغط وتشغيل محرك كهربائي هو فرق عملي جوهري.
المرونة في تحديد المواقع تُعَدُّ ميزةً تشغيليةً أخرى. فالضاغط الكهربائي يحتاج إلى مصدر طاقة، ويمكن أن يكون هذا المصدر منفذ جداري أو مولِّد كهربائي أو لوحة توزيع مؤقتة. ولا يحتاج إلى ضاغط هواء مُصمَّم بسعة تتناسب مع استهلاك الأداة، ومُوصَل بأنابيب إلى نقطة العمل، ومُراقَبٍ باستمرار لمنع انتقال الرطوبة والزيت. وهذا يبسِّط عمليات النقل الخاصة بنظام التثبيت من شفة إلى أخرى، لا سيما حين تكون نقطة العمل مرتفعة أو بعيدة.
الاختيار بين الحلول واضحٌ وصريحٌ. فإذا لم تتوافر في الموقع كهرباء مستقرةٌ أو مولِّدٌ كهربائيٌّ، فإن الضاغط الهوائي أو الوحدة التي تُشغَّلها محركٌ ما زالتا الخيار الصحيح. فالضاغط الكهربائي لا يلغي الحاجة إلى خطة تزويد بالطاقة، بل يغيّر نوع الطاقة التي يجب أن توفرها تلك الخطة.
عملية تثبيت شفاه في محطة توليد طاقة، كانت فيها مدة إعداد النظام العاملة العقبة الرئيسية
كانت فرقة صيانة في محطة طاقة كبيرة تعمل على شدّ البراغي ذات الألواح العالية القوة في المعدات الكهربائية باستخدام أسطوانات صلبة منفصلة وتجهيزات شد خارجية. وتطلّب إعداد كل برغي تركيب عدة مكوّنات قبل أن يُمكن ربط المضخّة حتى. ولم تكن عملية الضخّ هي الجزء البطيء؛ بل كان تركيب التجهيزات هو ما يستغرق الوقت.
انتقل الفريق إلى استخدام أسطوانات هيدروليكية مجوفة مقترنة بمحطة مضخّات كهربائية. ويمرّ قضيب الشد مباشرةً عبر الجزء المجوف في الأسطوانة، ما يحوّل تركيب التجهيزات المتعددة الأجزاء إلى خطوة واحدة لتحديد الموضع. وعلى امتداد فترة ستة أشهر، تحسّنت كفاءة شدّ براغي الألواح الكهربائية بنسبة ٤٤٪ حسب التقارير، كما تمّ استبعاد عمالة تركيب التجهيزات المساعدة تمامًا من سير العمل. وانتهت عملية الصيانة الشاملة قبل الموعد الزمني الأصلي.
في تلك الحالة، لم تكن المضخة تقوم بأي شيء غير مألوف. فقد كانت تُزوِّد أسطوانةً ما بضغطٍ ثابتٍ، وهذه الأسطوانة كانت تتمتَّع بواجهة ميكانيكية أفضل. لكن التوليفة كانت هي العامل الحاسم: فالمضخة التي تحافظ على الضغط دون تدخل المشغل حرَّرت الطاقم ليركِّز على تحديد الموضع وتسلسل العمليات، كما أن الأسطوانة المجوَّفة ألغت خطوة الإعداد التي كانت تستغرق وقت الوردية بالكامل.
مضخات من مرحلتين وثلاث مراحل ومنطق الاختيار الفعلي الذي يحقِّق الاستقرار
المضخات الكهربائية ليست فئةً واحدةً. ويشير عدد المراحل إلى الطريقة التي تُوزَّع بها تدفُّق الزيت مع ارتفاع ضغط النظام، ويؤثِّر اختيار مضخة من مرحلتين أو ثلاث مراحل في ملف الدورة أكثر مما يؤثِّر فيه تصنيف أقصى ضغط.
المضخة ذات المرحلتين تعمل بتدفق أعلى في المرحلة منخفضة الضغط، ثم تتحول إلى تدفق أقل في الجزء عالي الضغط من الدورة. وهذه تشكيلة عملية وقابلة للحمل واقتصادية من حيث التكلفة، وهي مناسبة للعمل باستخدام مفتاح ربط واحد، وللصيانة المتنقلة، وللمهام التي يكون فيها نقل المضخة بين المواقع أكثر أهميةً من اختصار ثوانٍ معدودة في كل دورة.
تضيف المضخة ذات المراحل الثلاث نطاقاً وسيطاً من الضغط والتدفق. وبذلك تحافظ على تدفقٍ مفيدٍ أكبر أثناء ارتفاع الضغط، مما يُقصر الدورات المتكررة عند استخدام مفاتيح ربط كبيرة أو في الأنظمة التي تضم عدة أدوات، شريطة أن تكون مواصفات المحرك وسعة خزان الزيت والتبريد وتكوين الصمامات مُحسوبةً بدقة لتتوافق مع هذا التصميم. ولا يعني وجود ثلاث مراحل بالضرورة أنها الخيار الأفضل تلقائياً. فقد تكون وحدة المراحل الثلاث أكبر حجماً، وأثقل وزناً، وأكثر تكلفةً في الصيانة. وعدد المراحل هو نقطة انطلاق أولية، وليس حكماً نهائياً.
المتغيّرات التي تُحدِّد الأداء فعليًّا هي التدفُّق المنشور عند عدة نقاط ضغط، وضغط التداخل بين المراحل، والسعة القابلة للاستخدام من الزيت، ودورة التشغيل، وعدد الأدوات التي سيُغذّيها المضخّة. فمضخّة ذات تصنيف ضغط مناسب لكن تدفُّقها أقل من المطلوب ستتمدَّد ببطءٍ وتسخّن الزيت. أما مضخّة ذات تدفُّق وافرٍ لكن خزّانها صغيرٌ جدًّا مقارنةً بحجم الخرطوم، فلن تتمكّن من دعم سلسلة عمل متعددة الأدوات.
تُصنِّع شركة تايتشو رويكي للأدوات المحدودة مفاتيح العزم الهيدروليكية، ومُشدّات البراغي، ومنصّات المضخّات التي تُشغِّلها، مع التركيز على مواءمة إنتاج المضخّة مع الأداة وإجراءات تشديد الوصلة، بدلًا من تسويق تكوين ذي مرحلة واحدة باعتباره الحلّ الأمثل في جميع الحالات. ويشمل الجانب التصنيعي من هذا العمل اختيار المحركات، ودمج الصمامات، ومعايرة تحكُّم الضغط — وهي تفاصيل تُقرّر ما إذا كانت المضخّة تحتفظ بقيمة الضغط المُحدَّدة لها عند الدورة المئة وليس فقط عند الدورة الأولى.
جدول المحتويات
- يظهر اختيار المضخة قبل ظهور قيمة العزم بوقتٍ طويل
- الضغط الذي يبقى ثابتًا يُعَدُّ فئةً مختلفةً تمامًا من المخرجات.
- الحسابات الطاقوية التي تغفل عنها أوامر الشراء عادةً
- حيث يكتسب الصمت وموقع التثبيت أهمية فعلية
- عملية تثبيت شفاه في محطة توليد طاقة، كانت فيها مدة إعداد النظام العاملة العقبة الرئيسية
- مضخات من مرحلتين وثلاث مراحل ومنطق الاختيار الفعلي الذي يحقِّق الاستقرار
