
 EN
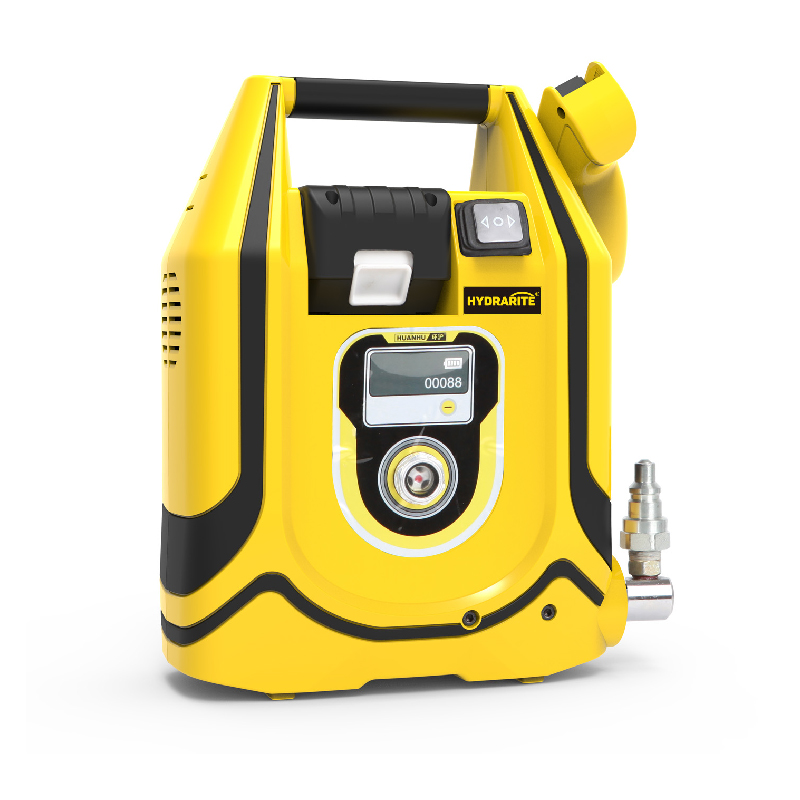
A Escolha da Bomba Surge Muito Antes do Valor de Torque Aparecer
Uma equipe de aperto normalmente não discute sobre bombas. A discussão ocorre mais tarde, quando a chave trava na metade de uma sequência de flange, ou quando a dispersão de torque em um conjunto de espárragos é maior do que o permitido pelo procedimento da junta, ou ainda quando o compressor de ar que deveria estar "logo ali" acaba ficando a cem pés de mangueira de distância do local real de trabalho.
Uma bomba hidráulica elétrica tende a ganhar seu lugar em um trabalho não porque parece melhor em uma ficha técnica, mas porque elimina três dores de cabeça recorrentes: entrega inconsistente de pressão, dependência de uma infraestrutura de ar comprimido que raramente é tão limpa quanto supõe a ficha técnica e o esforço físico da bombagem manual em um número de parafusos que chega às dezenas ou centenas. As vantagens são reais, mas são específicas. Manifestam-se na repetibilidade, na conversão de energia, no ruído e no posicionamento, bem como no comportamento da bomba quando o trabalho se prolonga.
Pressão que permanece estável representa uma classe diferente de saída
A tarefa principal de qualquer bomba hidráulica em um sistema de torque ou de aperto é converter potência de entrada em pressão controlada de fluido. A acionagem elétrica realiza essa conversão com uma velocidade de entrada estável e previsível, e essa estabilidade se reflete diretamente na saída.
Uma bomba pneumática depende da chegada de ar comprimido à ferramenta, na pressão e vazão especificadas. Em um ambiente industrial com um sistema de ar bem mantido, essa condição pode ser atendida. No campo, isso frequentemente não ocorre. O comprimento da mangueira de ar, as conexões, a filtração e os ciclos do compressor introduzem variações. Um sistema pneumático de torque que sofre queda de pressão de alimentação durante o ciclo gera uma curva de pressão menos consistente, e essa inconsistência manifesta-se como dispersão de torque ao longo de um padrão de parafusos.
A lacuna de precisão é documentada em comparações de equipamentos. Os sistemas hidráulicos de torque mantêm a precisão na faixa de mais ou menos 3 a 5 por cento, enquanto os sistemas pneumáticos normalmente ficam na faixa de mais ou menos 10 a 15 por cento. Para uma flange de limite de pressão, em que a integridade da junta depende de uma carga de aperto uniforme, essa diferença não é marginal. A norma ASME PCC-1, a principal orientação para montagem de juntas flangeadas parafusadas, trata o tensionamento de parafusos como um método capaz de reduzir a dispersão da pré-carga para cerca de mais ou menos 5 por cento, comparado à dispersão muito maior associada a métodos de torque não controlados. Uma bomba elétrica não é a única maneira de atingir esse resultado, mas é uma das rotas mais diretas, pois a fonte de pressão não precisa negociar com um sistema de ar a cada ciclo.
A Matemática Energética Que as Ordens de Compra Costumam Ignorar
As bombas pneumáticas têm o menor preço de entrada. Possuem menos peças internas, construção mais simples e custo de fabricação menor. É por isso que aparecem em ordens de compra sem muita discussão.
O custo operacional conta uma história diferente. O ar comprimido é um transportador de energia ineficiente. Os sistemas pneumáticos perdem entre 80 % e 90 % da energia de entrada devido ao desperdício na compressão e a vazamentos nas tubulações. Uma bomba elétrica converte a energia de forma mais direta e estável. Uma instalação que opera uma bomba pneumática em vários turnos está, efetivamente, pagando por várias unidades de energia para realizar o trabalho de uma única unidade.
A eficiência dos motores elétricos também é agora regulamentada de maneira que favorece a solução elétrica. De acordo com a norma IEC 60034-30-1, a eficiência premium IE3 é o requisito básico para motores de velocidade fixa em muitas jurisdições, e a classe IE4 está cada vez mais disponível. Uma bomba construída com base num motor IE3 parte de uma base de conversão superior à de um sistema pneumático, que precisa gerar seu próprio suprimento de ar.
A matemática do retorno do investimento não é idêntica para todas as oficinas, e seria desonesto fingir o contrário. As comparações de equipamentos indicam que a recuperação do custo de uma bomba elétrica ocorre, em média, entre 12 e 24 meses para operações com demanda constante de aperto, assim que se considera a diferença nos custos operacionais. Uma oficina que realiza trabalhos ocasionais e de baixo ciclo pode nunca atingir esse retorno. A vantagem é real, mas sua magnitude depende do ciclo de trabalho.
| Fator de Custo e Desempenho | Bomba Pneumática | Bomba hidráulica elétrica |
|---|---|---|
| Preço de compra inicial | Mais baixo | Superior |
| Eficiência de Conversão de Energia | Perde cerca de 80 a 90 por cento devido à compressão e vazamentos | Converte energia diretamente, sem perdas na geração de ar |
| Faixa de precisão de torque | Normalmente mais ou menos 10 a 15 por cento | Normalmente mais ou menos 3 a 5 por cento |
| Consistência da saída ao longo de ciclos prolongados | A pressão varia conforme o suprimento de ar e as condições da tubulação | Mantém a pressão ajustada ao longo de todo o ciclo |
| Requisito de infraestrutura | Fornecimento de ar comprimido, filtração e tubulações flexíveis | Alimentação elétrica padrão de 115 V ou 230 V, ou um gerador de potência adequada |
| Perfil de Manutenção de Longo Prazo | Mais simples a curto prazo, mas a manutenção do sistema de ar acumula custos | Menor custo a longo prazo em condições estáveis de fornecimento elétrico |
| Ruído no ponto de trabalho | Ruído do compressor mais escape da bomba | Apenas ruído do motor da bomba, mais silencioso em ambientes fechados |
Onde o Silêncio e o Local de Instalação Realmente Importam
O ruído nem sempre consta de listas de verificação para seleção de bombas, mas influencia diretamente como um trabalho é executado. Um sistema pneumático introduz um compressor na assinatura acústica da área de trabalho, e compressores não são silenciosos. Em uma plataforma offshore, durante uma parada programada em uma unidade industrial — onde a comunicação entre o operador da bomba e o operador de ferramentas é crítica para a segurança — ou em um turno noturno em instalações adjacentes a áreas residenciais, a diferença entre um compressor em operação e um motor elétrico em operação é uma questão prática.
A flexibilidade de posicionamento é outra vantagem operacional. Uma bomba elétrica necessita de uma fonte de energia, que pode ser uma tomada de parede, um gerador ou um quadro de distribuição temporário. Ela não exige um compressor de ar dimensionado ao consumo da ferramenta, conectado por tubulação ao ponto de trabalho e mantido para evitar arraste de umidade e óleo. Isso simplifica a logística de deslocamento de um sistema de aperto de flanges de uma flange para a próxima, especialmente quando o ponto de trabalho está em altura ou em local remoto.
A troca é honesta. Se o local não dispõe de eletricidade estável nem de gerador, uma bomba pneumática ou uma unidade acionada por motor continua sendo a solução correta. Uma bomba elétrica não elimina a necessidade de um plano de fornecimento de energia; ela apenas altera o que esse plano deve fornecer.
Trabalho em Flange de Usina Termelétrica em que o Tempo de Configuração Era o Gargalo
Uma equipe de manutenção em uma grande usina elétrica estava realizando a tração de parafusos de flange de alta resistência em equipamentos elétricos, utilizando cilindros sólidos separados e fixações externas de tração. A montagem de cada parafuso envolvia a união de diversos componentes antes mesmo de a bomba poder ser conectada. O bombeamento em si não era a etapa mais lenta; era a montagem da fixação.
A equipe passou para cilindros hidráulicos ocos acoplados a uma estação de bombas elétricas. A haste de tração atravessa diretamente o núcleo oco do cilindro, reduzindo a montagem da fixação multicamadas a um único passo de posicionamento. Ao longo de um período de seis meses, a eficiência na tração de parafusos de flange elétrico melhorou 44 por cento, conforme relatado, e o trabalho manual auxiliar de montagem da fixação foi eliminado do fluxo de trabalho. A programação da reforma foi concluída antes do cronograma original.
A bomba, nesse caso, não estava fazendo nada exótico. Estava fornecendo pressão constante a um cilindro que, por acaso, possuía uma interface mecânica melhor. Contudo, a combinação era decisiva: uma bomba capaz de manter a pressão sem intervenção do operador liberava a equipe para se concentrar no posicionamento e na sequência de operações, enquanto o cilindro oco eliminava a etapa de preparação que vinha consumindo todo o turno.
Bomba de Duas Etapas, Bomba de Três Etapas e a Lógica de Seleção Que Realmente Funciona
Bombas elétricas não constituem uma única categoria. A quantidade de etapas descreve como o fluxo de óleo é entregue à medida que a pressão do sistema aumenta, e a escolha entre uma bomba de duas etapas e uma bomba de três etapas altera o perfil do ciclo mais do que a classificação de pressão máxima.
Uma bomba de duas etapas opera com maior vazão na etapa de baixa pressão e, em seguida, muda para vazão menor na porção de alta pressão do ciclo. Trata-se de uma configuração prática, portátil e econômica para trabalhos com chave de uma só mão, serviços móveis e tarefas nas quais mover a bomba entre locais é mais importante do que reduzir alguns segundos em cada ciclo.
Uma bomba de três etapas acrescenta uma faixa intermediária de pressão e vazão. Ela mantém uma vazão útil maior à medida que a pressão aumenta, o que encurta ciclos repetidos em chaves maiores ou em configurações com múltiplas ferramentas, desde que o motor, o reservatório, o sistema de refrigeração e a configuração da válvula sejam dimensionados adequadamente. Não é, automaticamente, a melhor opção. Um modelo de três etapas pode ser maior, mais pesado e mais caro para manutenção. O número de etapas é um ponto de partida, não um veredito.
As variáveis de seleção que realmente determinam o desempenho são o fluxo publicado em diversos pontos de pressão, a pressão de cruzamento entre estágios, a capacidade útil de óleo, o ciclo de trabalho e o número de ferramentas alimentadas pela bomba. Uma bomba com classificação de pressão adequada, mas fluxo insuficiente, operará lentamente e aquecerá o óleo. Uma bomba com fluxo generoso, mas reservatório muito pequeno para o volume da mangueira, não sustentará uma sequência com múltiplas ferramentas.
A Taizhou Ruiqi Tools Co., Ltd. fabrica chaves de torque hidráulicas, esticadores de parafusos e plataformas de bombas que os acionam, com ênfase em adaptar a saída da bomba à ferramenta e ao procedimento de junta, em vez de vender uma configuração de estágio único como universalmente correta. O lado fabril desse trabalho envolve a seleção do motor, a integração de válvulas e a calibração do controle de pressão — detalhes que determinam se a bomba mantém seu ponto de ajuste no centésimo ciclo e não apenas no primeiro.
Sumário
- A Escolha da Bomba Surge Muito Antes do Valor de Torque Aparecer
- Pressão que permanece estável representa uma classe diferente de saída
- A Matemática Energética Que as Ordens de Compra Costumam Ignorar
- Onde o Silêncio e o Local de Instalação Realmente Importam
- Trabalho em Flange de Usina Termelétrica em que o Tempo de Configuração Era o Gargalo
- Bomba de Duas Etapas, Bomba de Três Etapas e a Lógica de Seleção Que Realmente Funciona
