 EN
Թաքնված ծախսերը՝ անհամապատասխան կրճատումների դեպքում
Մի օգտագործողային կազմակերպության մատակարար, որն աշխատում էր Խաղաղ օվկիանոսի հյուսիս-արևմտյան շրջանում 33 կՎ սնուցման գծի փոխարինման վրա, դիմագահացավ մի խնդրի, որը չհայտնաբերվեց մինչև աշխատանքի վերջնական հաստատումից երեք ամիս անց։ Բոլոր վերջավորությունները համապատասխանում էին տեսողական ստուգման պահանջներին։ Դանդաղ ձգման փորձարկումները բավարարում էին նվազագույն պահանջները։ Սակայն սովորական ջերմային նկարահանման հետազոտության ընթացքում 36-ից 5 կրճատված միացումներում հայտնաբերվեցին տաքացման կետեր՝ հարակից կաբելից 15°C-ից ավելի ջերմաստիճանային տարբերությամբ։ Հետաքննությունը ցույց տվեց, որ խնդիրը առաջացել էր մեկ օպերատորի կողմից՝ ով ձեռքով կրճատող սարքում օգտագործում էր մի փոքր մաշված մատրիցայի հավաքածու։ Կրճատումները արտաքինից լավ էին երևում, սակայն ներսում սեղմումը համասեռ չէր, և արդյունքում ստացված բարձր դիմադրությամբ միացումները դանդաղ տաքանում էին։
Վերանորոգման աշխատանքները կազմեցին մոտ 18 000 ԱՄՆ դոլար աշխատավարձի, նյութերի և անջատման ժամանակի համար։ Իսկ ամբողջ դեպքը սկսվել էր մի մատրիցայից, որը պետք է փոխարինվեր շաբաթներ առաջ։
Մատրիցայի ընտրությունը ճիշտ կատարել առաջին անգամ
Դիեզի ընտրությունը բարդ չէ, սակայն հենց այստեղ է սկսվում շատ որակական խնդիրների առաջացումը: Յուրաքանչյուր տերմինալ և կապակցիչ ունի սահմանված դիեզի պրոֆիլ՝ վեցանկյուն, ճնշված կամ W-ձև, որը համապատասխանում է նրա մարմնի երկրաչափական ձևին: Սխալ պրոֆիլի օգտագործումը նշանակում է, որ ճնշման ուժը չի բաշխվում հավասարաչափ շուրջ հաղորդիչի: Ի՞նչ է ստացվում. միացում, որը կարող է հաջողությամբ անցնել քաշման փորձարկումը, սակայն ձախողվում է ջերմային ցիկլավորման կամ թրթռման ժամանակ:
Չափսը նույնքան կարևոր է, որքան ձևը: Դիեզները նշված են հատուկ հաղորդիչների տիրույթների համար, սովորաբար AWG կամ mm² միավորներով: Բայց այստեղ կա մեկ նրբություն. մետաղալարերի քանակը ազդում է հաղորդիչի վարքագծի վրա ճնշման տակ: Մեծ քանակով բարակ մետաղալարեր ունեցող ճկուն կաբելը ճնշվում է այլ կերպ, քան նույն ստանդարտ չափսի մեկ մետաղալարից կամ սեղմված մետաղալարերից կազմված հաղորդիչը: Այն դիեզը, որը հաջողությամբ աշխատում է մեկ դեպքում, կարող է չափից շատ կամ չափից քիչ ճնշել մյուսը: Կապակցչի արտադրողի դիեզի առաջարկը համեմատելը իրական օգտագործվող կաբելի հետ տևում է երեսուն վայրկյան: Այս ստուգումը բաց թողնելը կարող է հետագայում օրեր շարունակվող խնդիրների լուծման անհրաժեշտություն առաջացնել:
Կրիմփի բարձրությունը. Չափումը, որն ասում է ճշմարտությունը
Վիզուալ ստուգումը հայտնաբերում է սպառնացող խնդիրները՝ կենտրոնից շեղված կրիմփեր, ճեղքված թամբեր կամ սեղմված մեկուսացում: Սակայն միայն վիզուալ ստուգումը չի հաստատում միացման որակը: Հիմնական ցուցանիշը կրիմփի բարձրությունն է՝ կրիմփավորված թամբի վերջնական բարձրությունը, որը չափվում է միկրոմետրով:
Արդյունաբերության ստանդարտները, օրինակ՝ USCAR-21-ը, սահմանում են կրիմփի բարձրության թույլատրելի շեղումները՝ հիմնված հաղորդչի չափի վրա: 8,0 մմ²-ից մեծ հաղորդիչների համար թույլատրելի շեղումը ±0,10 մմ է: Փոքր հատվածների համար այն ստրիկտացվում է մինչև ±0,05 մմ կամ նույնիսկ ±0,03 մմ: դա փոքր թվեր են, սակայն դրանք իրական տարբերություններ են ներկայացնում սեղմման որակում: Չափից բարձր կրիմփը չի ենթարկվել բավարար սեղմման՝ մնացել են օդի ճեղքեր, կարող է սկսվել կոռոզիա, իսկ դիմադրությունը բարձր է նորմայից: Չափից ցածր կրիմփը նշանակում է, որ թամբը չափից շատ է սեղմվել, ինչը կարող է նվազեցնել հաղորդչի լայնական հատվածը և ստեղծել մեխանիկական թույլ կետ:
| Կրիմփի բարձրության վիճակը | Հնարավոր պատճառ | Դաշտային հետևանքը |
|---|---|---|
| Սահմանային արժեքից բարձր (չափազանց բարձր) | Սխալ դիե, մաշված դիե, անբավարար գործիքային ուժ | Բարձր դիմադրություն, տաքացում, վերջնական ձախողում |
| Սահմանային արժեքի սահմաններում | Ճիշտ դիե, ճիշտ գործիքի սպասարկում, լավ տեխնիկա | Հուսալի գազամեկուսացված միացում, երկար ծառայության ժամանակ |
| Սահմանային արժեքից ցածր (չափազանց կարճ) | Չափազանց սեղմում, սխալ դիե, չափազանց մեծ ուժ | Նվազեցված հաղորդիչի հատված, մեխանիկական թուլություն |
Ձգման փորձարկումը իր տեղն ունի, սակայն այն վնասակար է և չի կարելի կատարել յուրաքանչյուր միացման վրա: Կրիմպի բարձրության չափումը ոչ վնասակար է, արագ է և տալիս է իրական ժամանակում հետադարձ կապ այն մասին, թե գործընթացը վերահսկվում է արդյոք: Միկրոմետր՝ սրված եզրով և սրածայրով (ոչ ստանդարտ հարթ անվին), տալիս է ճշգրիտ ցուցմունքներ, որոնք հաշվի են առնում թաղարի մակերևույթի ցանկացած ֆլեշ կամ ձևափոխություն .
Դիեի հարմարեցումը և գործիքի սպասարկումը
Նույնիսկ ճիշտ դիե հավաքածուի դեպքում հարմարեցումը որոշում է, թե արդյոք սեղմումը համասեռ է: Սխալ հարմարված դիեները ստեղծում են մեկ կողմում ավելի խիստ սեղմված միացումներ, քան մյուս կողմում: Մեխանիկական առումով միացումը կարող է պահպանվել, սակայն էլեկտրական ճանապարհը չի լինի համասեռ ամբողջ բարելի շրջագծով .
Սխալ հարմարեցման տարածված պատճառներն են՝ գործիքի ծնկային մասերի մաշվածությունը, դիեի սխալ տեղադրումը և տարբեր հավաքածուներից վերցված անհամապատասխան դիե կեսերի օգտագործումը պատկանող ստուգումները այդ խնդիրները բացահայտում են մինչև դրանք ազդեն արտադրության վրա: Պարզ ստուգման մեթոդ՝ տեղադրել դիեները, փակել գործիքը փորձարկման նմուշի վրա և ստուգել ստացված միացման համաչափությունը: Եթե սեղմման խորության մեջ տեսանելի տարբերություն կա մեկ կողմից մյուս կողմ, դա նշանակում է, որ ինչ-որ բան սխալ է:
Գործիքների սպասարկումը շատ ավելի կարևոր է, քան շատ վարսավիրանոցներ ընդունում են: Հիդրավլիկ ճկերները պետք է մաքուր յուղ ունենան, ճիշտ հեղուկի մակարդակ և պարբերաբար փոխել սեալները: Ձեռքով աշխատող ճկերները պետք է յուղավորվեն թեքման կետերում և պարբերաբար ստուգվեն բռնակի շեղման համար: Գործիքը, որը գետնին է ընկել կամ հարվածի է ենթարկվել, կարող է անհամաչափություն ձեռք բերել, որը անզեն աչքով չի տեսանվում, սակայն այն հայտնվում է յուրաքանչյուր ճկման մեջ:
Մշակվող մասի պատրաստումը՝ անտեսված փոփոխականը
Իդեալական գործիքավորումը չի կարող ուղղել վատ պատրաստված կաբելը: Շերտավորման երկարությունը կարևոր է՝ չափից շատ բացահայտված հաղորդիչ դեպքում թամբը չի լցնում լրիվ թելերը, ինչը թողնում է ճեղք, որը նպաստում է կոռոզիայի առաջացմանը: Չափից քիչ դեպքում մեկուսացումը ճկման մեջ է ընկնում, ինչը կանխում է հաղորդչի լրիվ սեղմումը:
Ստրիպը պետք է թողնի բավարար չմեկուսացված հաղորդիչ՝ լցնելու համար բարելը ամբողջությամբ, իսկ մեկուսացումը պետք է հպվի բարելի մեկուսացման ստեղծարանին: Ստրիպի գործընթացի ժամանակ հաղորդիչի թելերի վրա առաջացած ցանկացած վնասվածք կամ կտրվածք թուլացնում է միացման մեխանիկական ամրությունը: Վնասված թելը կարող է կոտրվել կրիմփի ընթացքում կամ հետագայում ձայնային տատանումների ազդեցությամբ:
Մաքրությունը նույնպես կարևոր դեր է խաղում: Ալյումինե հաղորդիչների օքսիդացումը պետք է հեռացվի կրիմփի առաջ: Թելի մաքրումը կամ աբրազիվային մաքրումը վերացնում է օքսիդային շերտը, որպեսզի սեղմումը ստեղծի գազամեկուսացված կնքում: պղնձե հաղորդիչները պակաս զգայուն են, սակայն նույնպես շահում են մաքուր և փայլուն մակերեսներից: Կրիմփի մեջ մնացած սերմ, ճարպ կամ խոնավություն հետագայում կարող են դառնալ կոռոզիայի վայրեր:
Գործընթացի վերահսկում և օպերատորների վերապատրաստում
Համապատասխանությունը չի տեղի ունենում պատահաբար: Դա պահանջում է կրկնվող գործընթաց, որին հետևում է յուրաքանչյուր օպերատոր նույն կերպով: Սա նշանակում է ստանդարտացված մատրիցների ընտրություն, ստանդարտացված ժապավենների երկարություն, ստանդարտացված ճմլման բարձրության չափում և ստանդարտացված փաստաթղթավորում:
Առաջին նմուշի ստուգումը՝ յուրաքանչյուր բազմացման կամ շիֆտի առաջին ճմլման ստուգումը՝ հնարավորություն է տալիս հայտնաբերել շեղումները, մինչև դրանք դառնան օրինական միտում: Եթե ճմլման բարձրությունը համապատասխանում է թույլատրելի սահմանների վերին սահմանին, մատրիցները կարող են մաշվել: Եթե այն համապատասխանում է ստորին սահմանին, գործիքը կարող է պետք ունենալ ճշգրտում: Այս միտումները վաղ հայտնաբերելը նշանակում է փոքր ճշգրտումներ կատարել, այլ ոչ թե մեծ մասշտաբով վերամշակում կատարել:
Կրթությունը նույնքան կարևոր է, որքան գործիքավորումը: Օպերատորը, ով հասկանում է, թե ինչու է կարևոր կրիմպի բարձրությունը, ինչպես է դիեի համակենտրոնացումը ազդում միացման վրա և ինչ պետք է փնտրել վերջնական կրիմպում, ավելի լավ աշխատանք է կատարում, քան այն օպերատորը, ով պարզապես կատարում է քայլերը՝ առանց հասկանալու դրանց հիմքում ընկած պատճառաբանությունը: Մեկ և նույն սարքավորման վրա մի քանի օպերատորների համատեղ վերապատրաստումը ստեղծում է ավելորդություն և ապահովում է համասեռ որակ, երբ որևէ մեկը հիվանդանում է կամ հանգստի է գնում:
Երբ կրիմպերը ձախողվում են և ինչ կարելի է սովորել դրանցից
Յուրաքանչյուր արհեստանոցում երբեք չի տեղի ունեցել կրիմպի սխալ ստուգում: Այս դեպքում օգտակար պատասխանը չի ներառում օպերատորի կամ գործիքի մեղադրանքը՝ այլ որոշել, թե ինչն է սխալվել, և վերացնել այն համակարգը, որը թույլ է տվել սխալը: Դիեն արդյո՞ք այնքան մաշված էր, որ գերազանցել էր իր սպասարկման սահմանը: Արդյո՞ք օպերատորը վերապատրաստված էր ճիշտ մետաղալարի երկարության վրա: Արդյո՞ք գործիքը ճիշտ էր սպասարկվում:
Չարտապատկերված ձախողումների և դրանց հիմնական պատճառների գրառումը ստեղծում է գիտելիքների բազա, որը կանխում է նույն խնդիրների կրկնությունը: Կրիմփի բարձրության չափումների, մատրիցայի փոխարինումների և սպասարկման գործողությունների պարզ մատյան կամ թվային գրառում ստեղծում է հետագիծ, որը ցույց է տալիս, երբ է սկսվել շեղումը և ինչն է վերականգնել վերահսկողությունը:
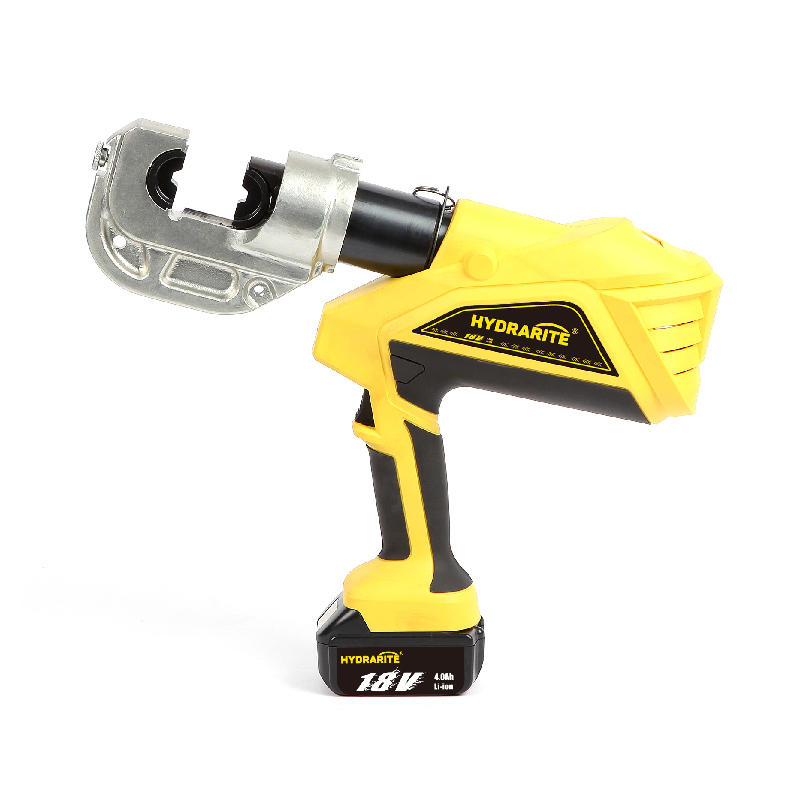
Այն գործողությունների համար, որոնք պահանջում են հուսալի և կրկնվող կրիմփի կատարում բարձր ծավալային արտադրության կամ դաշտային սպասարկման ժամանակ, Taizhou Ruiqi Tools-ի նման արտադրողների սարքավորումները ստեղծում են հիմքը: Համատեղելի արտադրական թույլատրելի շեղումները և գործարանային մակարդակում խիստ որակի վերահսկումը նշանակում են օպերատորի համար ավելի քիչ փոփոխականներ, որոնք պետք է կառավարի աշխատանքի ընթացքում:
Բովանդակության աղյուսակ
- Թաքնված ծախսերը՝ անհամապատասխան կրճատումների դեպքում
- Մատրիցայի ընտրությունը ճիշտ կատարել առաջին անգամ
- Կրիմփի բարձրությունը. Չափումը, որն ասում է ճշմարտությունը
- Դիեի հարմարեցումը և գործիքի սպասարկումը
- Մշակվող մասի պատրաստումը՝ անտեսված փոփոխականը
- Գործընթացի վերահսկում և օպերատորների վերապատրաստում
- Երբ կրիմպերը ձախողվում են և ինչ կարելի է սովորել դրանցից