 EN
Սխալ կարդացման ցուցիչի իրական արժեքը
Մեկ անգամ տվյալների կենտրոնի էլեկտրիկ մասնագետը ինձ ցույց տվեց մի միջգիշերյա անջատում, որը սկսվել էր մեկ միայն կաբելի լագից: Կապակցիչը ճնշված էր մեկ հեղինակավոր մետաղալարի գործիքով, որի թվային ցուցիչը ցույց էր տալիս ճշգրիտ ճնշման արժեք: Այնուամենայնիվ, վեց ամիս անց նույն լագը տեսանելի էր ջերմային սկանավորման ժամանակ՝ դիմադրությունը գերազանցելով անվտանգ սահմանները: Հիմնական պատճառը չէր օպերատորի սխալը: Գործիքի թվային ցուցադրումը կորցրել էր իր ճշգրտությունը մոտավորապես ութ տոկոսով, և այդ շաբաթվա ընթացքում կատարված յուրաքանչյուր միացում ուներ թերություն, որը ոչ ոք չէր կարող տեսնել: Այդ գիշեր թիմը տասներկու ժամ ծախսեց միացումները փոխարինելու վրա՝ կորցնելով տասնյակ հազարավոր դոլար անվտանգ շահագործման ժամանակ: Բատարեակի ճնշման գործիքի թվային ցուցիչը ոչ միայն հարմարավետության համար է նախատեսված: Դա անվտանգության դարպաս է, և երբ այն կորցնում է ճշգրտությունը, հետևանքները արտացոլվում են ամբողջ էլեկտրական համակարգերում: Վերակարգավորումը ոչ թե մեկ այլ աշխատանք է, որը կարելի է հետաձգել, այլ միակ ճանապարհն է համոզվելու, որ էկրանի վրա երևացող թիվը դեռևս նշանակում է այն, ինչ այն պնդում է:
Ինչպես է ինտելեկտուալ ճնշման գործիքը թվային եղանակով չափում ուժը
Ինտելեկտուալ ճնշման գործիքի գլխի ներսում տեղադրված է հատուկ մոնտաժված բեռնվածության զգայչ, որը հաճախ լինում է ձգման մետրի կամուրջ, և որը միկրոսկոպիկ չափով դեֆորմացվում է հիդրավլիկ կամ մեխանիկական ճնշման տակ: Այդ դեֆորմացիան փոխում է էլեկտրական դիմադրությունը, իսկ հատուկ անալոգ-թվային փոխակերպիչը այդ սիգնալը վերածում է ուժի ցուցման, որը ցուցադրվում է էկրանին: Միկրովահանգիչը այնուհետև կիրառում է ջերմաստիճանի համակարգման և գծայինացման ալգորիթմներ՝ ապահովելու ելքի կայունությունը: Սակայն հարյուրավոր ցիկլերի ընթացքում բեռնվածության զգայչի մետաղը կարող է մետաղական հոգնածության հետևանքով ցուցաբերել հիստերեզիս, իսկ անալոգային մուտքային շղթան կարող է շեղվել բաղադրիչների ավարտանքի կամ մետաղական մարտկոցի լարման փոփոխության պատճառով: Նույնիսկ զրոյական կետի կամ սանդղակի մի փոքր շեղումը կարող է առաջացնել ցուցման բարձրացում կամ իջեցում: Սա որևէ սխալ չէ, այլ ֆիզիկայի օրենքների արդյունքն է: Այս չափման շղթայի հասկացումը օգնում է օպերատորներին հասկանալ, որ թվային ցուցման վստահելիությունը կախված է նրանից, թե երբ է վերջին անգամ ստուգվել հայտնի ստանդարտի նկատմամբ:
Դաշտային կալիբրում, որը փրկեց մեծ մասշտաբի մեկնարկ
Ես ճանաչում եմ մի պայմանավորված աշխատավարձատուի, ով հիվանդանոցի ընդարձակման համար էլեկտրամատակարարման համակարգի մշակման աշխատանքներ էր կատարում: Նա օբյեկտում ուներ երկու նույնատիպ ինտելեկտուալ սեղմման գործիք: Առաջնային սովորույթի համաձայն՝ նա ամենօրյա աշխատանքները սկսելուց առաջ երկու գործիքներն էլ փորձարկեց մեկ նմուշ միացնողի վրա՝ օգտագործելով ձեռքի տակ եղող ուժի կալիբրատոր: Մեկ գործիքը ճիշտ ցույց տվեց նպատակային արժեքը, իսկ մյուսը՝ 5 %-ով ցածր, քան իրական ուժը, ինչը բավարար էր ծանր հատվածի հաղորդիչների անբավարար սեղմման համար, որոնք նախատեսված էին ավտոմատ ստեղծվող հզորության մատակարարման համար: Նա անմիջապես հեռացրեց այդ գործիքը շահագործումից և ավարտեց նախագիծը ճշգրտված գործիքով: Հետագայում այն գործիքը, որը չանցավ այս արագ ստուգումը, ուղարկվեց արտադրողի սպասարկման կենտրոն, որտեղ հայտնաբերվեց, որ այն ունի զրոյական կետի շեղում, որը առաջացել էր տեղափոխման ընթացքում ստացված հարվածի պատճառով: Այս արագ դաշտային համեմատությունը կանխեց թաքնված սխալը, որը կարող էր աննկատ մնալ մինչև հիվանդանոցի առաջին ավտոմատ ստեղծվող հզորության փորձարկումը: Դասը հստակ էր. դաշտային կալիբրացիայի ստուգումը, նույնիսկ համեմատաբար մոտավոր վերլուծություն հղման սենսորի օգնությամբ, կարող է կանխել ավարտին չհասած ավարտական անհամապատասխանությունների շղթայական արդյունքները:
Ինչ են ասում արդյունաբերական կոդերը կալիբրման ժամկետների մասին
Սեղմված միացումների համար ստանդարտները քիչ տեղ են թողնում ենթադրությունների համար։ IEC 61238-1 ստանդարտը հզորության կաբելների միացումների համար նախատեսում է, որ մեխանիկական սեղմումը պետք է ապահովի հաստատուն և չափելի էլեկտրական ու մեխանիկական միացում։ UL 486A-486B ստանդարտը ավելի շատ պահանջում է, որ ճմլված միացումները համապատասխանեն քաշման ուժի և հաղորդականության սահմանային արժեքներին։ Չնայած այս ստանդարտները չեն սահմանում գործիքի օրական կալիբրման կարգ, առաջատար արտադրողները և արդյունաբերական մարմինները համաձայնեցված կերպով առաջարկում են տարեկան կալիբրման ցիկլ, իսկ գործիքը ընկնելու կամ փոշոտ, բարձր վիբրացիայի պայմաններում օգտագործման դեպքում՝ ավելի հաճախակի ստուգումներ։ Որոշ նախագծերի տեխնիկական պահանջներ այժմ պարտադիր են դարձնում կալիբրման վկայագրերի ներկայացումը շահագործման մեջ մտցնելու մասին զեկույցների հետ միասին, հատկապես երկաթուղային, ավիատիեզերական և առողջապահական ենթակառուցվածքներում։ Այդ համատեքստում թվային չափիչը, որը երբեք չի ստուգվել, ոչ միայն որակի ռիսկ է, այլև փաստաթղթերի բաց է, որը կարող է դանդաղեցնել նախագծի հանձնումը։
Սենսորը չվնասելու պայմաններում վերակարգավորման ճիշտ եղանակը
Ինտելեկտուալ ճնշման գործիքի վերակարգավորումը չի նշանակում պահարանի բացում և մեկ սեղանակի պտտում։ Շատ ժամանակակից գործիքներ օգտագործում են ծրագրային կարգավորման ռեժիմ, որը պահանջում է համապատասխան հղման բեռնավորման սենսոր և կայուն ուժի աղբյուր։ Ընդհանուր տրամաբանությունը սկսվում է ճնշման գլխի մաքրմամբ և այն աղտոտումների ստուգմամբ, որոնք կարող են շեղել ցուցման արժեքը։ Այնուհետև գործիքը միացվում է սերտիֆիկացված ուժի կարգավորման համակարգին, որը հաճախ հիդրավլիկ փորձարկման կայան է՝ հղման սենսորով, որը վերաբերում է NIST-ի կամ համարժեք ստանդարտին։ Գործիքը մտնում է կարգավորման ռեժիմի մեջ՝ սովորաբար սահմանված կոճակների հաջորդականությամբ կամ սպասարկման հավելվածի միջոցով։ Առանց բեռնվածության վերցվում է զրոյական կետի ցուցում, այնուհետև գործիքի աշխատանքային տիրույթում կիրառվում են մի քանի հայտնի ուժի կետեր։ Ներքին ծրագրային ապահովումը օգտագործում է այդ կետերը՝ ճշտելու ելքային կորը։ Կարգավորումից հետո անկախ ստանդարտի օգնությամբ կատարվում է ստուգում, որպեսզի հաստատվի ցուցման ճշգրտությունը։ Կարևոր նշում. եթե գործիքը դեռևս երաշխիքի տակ է, սենսորի կնքված պահարանի բացումը կամ չհաստատված կարգավորման սարքի օգտագործումը կարող է վավերացումը չեղյալ հայտարարել։ Մեծ փորձ ունեցող մասնագետները հաճախ գործիքը վերադարձնում են արտադրողին կամ լիցենզավորված կենտրոնին՝ այս պատճառով, որտեղ գործընթացը կատարվում է վերահսկվող միջավայրում, և տրվում է նոր սերտիֆիկատ։
Ինչու՞ է ճշգրտության արտադրությունը երկարաձգում կալիբրման վստահությունը
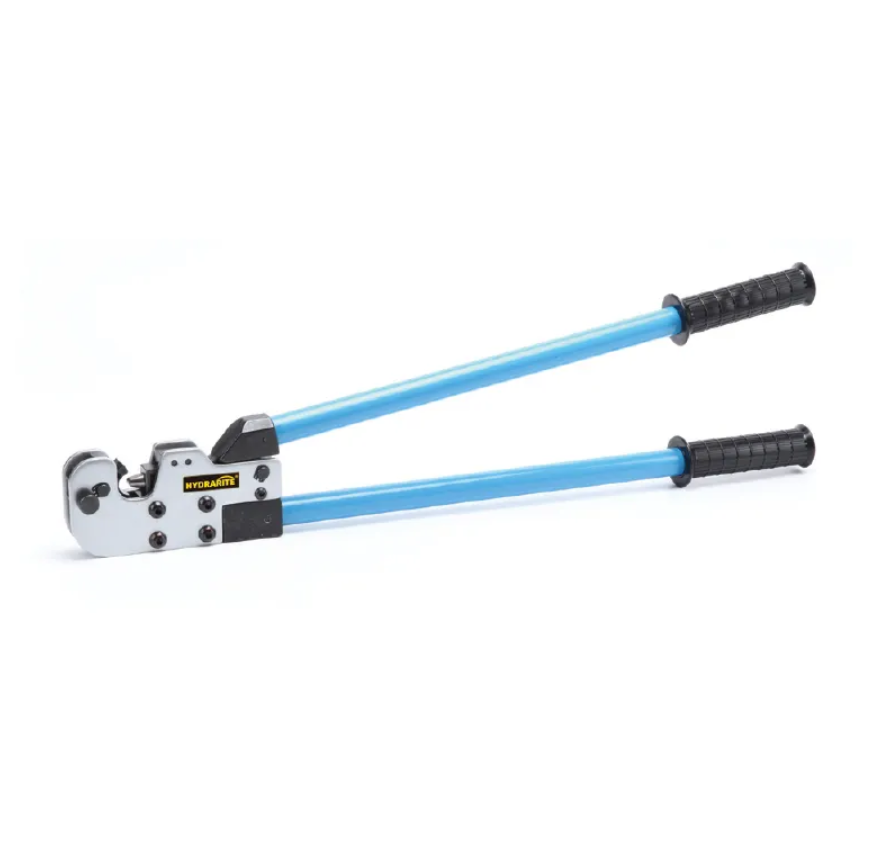
Այն գործիքը, որը պահպանում է իր կալիբրումը սպասարկման միջակայքերի ընթացքում, դա չի արվում պատահաբար: Դա կախված է բեռնավորման տարրի գծայինությունից, շրջանակի կոշտությունից և սիգնալի մշակման շղթայի որակից: Կրճատման գլխի անճշտությունները կարող են առաջացնել կողային բեռնավորում, որը շփոթում է սենսորը: Վատ միացված ձգման մետրերը ավելի արագ են շեղվում ջերմաստիճանի փոփոխության հետ մեկտեղ: Հենց այստեղ է արտադրության ճշգրտությունը ուղղակիորեն ծառայում վերջնական օգտագործողին: Hydrarite-ը՝ որպես հիդրավլիկ և մեկուսացված մարտկոցավորված կրճատման գործիքների մասնագիտացված արտադրող, իր գործիքները ստեղծում է ճշգրտությամբ մեքենայացված արտադրության և խիստ բաղադրիչների մատակարարման հիմքի վրա: Յուրաքանչյուր թվային ցուցիչի միավորը գործարանից դուրս է գալիս բազմակետային ուժի կալիբրումից հետո, որը ստուգված է սերտիֆիկացված հղման ստանդարտների նկատմամբ: Նրանց գործիքների գլխի կառուցվածքային ամրությունը, որը պահպանվում է առաջադեմ CNC արտադրության և խիստ հավաքման ստուգումների միջոցով, պահպանում է սենսորի ճանապարհը մաքուր և կրկնելի: Այն մատակարարների և կոմունալ ծառայությունների համար, որոնք կախված են հետևելի կրճատման որակից, այս գործարանային մակարդակի նվիրվածությունը նշանակում է ավելի քիչ վերակալիբրումներ դաշտում և ավելի երկար ժամանակ պահպանվող կալիբրման կոր: Hydrarite-ի նման արտադրողի հետ համագործակցելը վերածում է ցուցիչը փխրուն ստուգման կետից յուրաքանչյուր էլեկտրական միացման վստահելի հիմքի:
Բովանդակության ցուցակ
- Սխալ կարդացման ցուցիչի իրական արժեքը
- Ինչպես է ինտելեկտուալ ճնշման գործիքը թվային եղանակով չափում ուժը
- Դաշտային կալիբրում, որը փրկեց մեծ մասշտաբի մեկնարկ
- Ինչ են ասում արդյունաբերական կոդերը կալիբրման ժամկետների մասին
- Սենսորը չվնասելու պայմաններում վերակարգավորման ճիշտ եղանակը
- Ինչու՞ է ճշգրտության արտադրությունը երկարաձգում կալիբրման վստահությունը