 EN
Skutečné náklady způsobené nesprávným odečtem měřidla
Elektromontér datového centra mi jednou ukázal, jak probíhá vypnutí systému uprostřed noci – vše začalo jediným kabelovým svorkovým objímkem. Tato spojka byla stlačena inteligentním nářadím pro baterie, které na svém digitálním měřidle ukázalo dokonalý tlakový údaj. O šest měsíců později však stejná spojka svítila na termografickém snímku a její odpor překročil bezpečné limity. Hlavní příčinou nebyla chyba obsluhy. Digitální displej nářadí se vykalibroval o téměř osm procent a každé jedno spojení vytvořené během toho týdne obsahovalo skrytou vadu, kterou nikdo neviděl. Tu noc tým strávil dvanáct hodin výměnou spojení a ztratil desítky tisíc korun kvůli výpadku provozu. Digitální měřidlo na nářadí pro stlačování spojek pro baterie není jen pohodlnou funkcí. Je to bezpečnostní bariéra a pokud se její údaje posunou, mají tyto nepatrné odchylky dopad na celé elektrické systémy. Opětovná kalibrace není úkol, který lze odložit. Je to jediný způsob, jak zaručit, že číslo na displeji stále odpovídá skutečné hodnotě, kterou tvrdí.
Jak inteligentní nářadí pro stlačování spojek měří sílu digitálně
Uvnitř hlavice chytré stlačovací nářadí je pečlivě umístěn senzor zatížení, často můstek tenzometrických odporů, který se mikroskopicky deformuje pod hydraulickým nebo mechanickým tlakem. Tato deformace mění elektrický odpor a specializovaný analogově-digitální převodník převede signál na sílu zobrazenou na displeji. Mikrořadič poté aplikuje kompenzaci teploty a linearizační algoritmy, aby udržel výstup stabilní. Po stovkách cyklů se však kov senzoru zatížení může unavit a vzniknout hystereze, a analogová vstupní část se může posunout kvůli stárnutí součástek nebo změnám napětí baterie. I malý posun nulového bodu nebo rozsahu může způsobit, že měřidlo ukazuje hodnotu vyšší nebo nižší. Toto není vadou; je to fyzika. Porozumění tomuto řetězci měření pomáhá obsluze uvědomit si, že digitální údaj je spolehlivý pouze do doby, kdy byl naposledy ověřen proti známému referenčnímu standardu.
Kalibrace v terénu, která zachránila rozsáhlou instalaci
Jeden ze známých podnikatelů, kteří se starají o elektroinstalace, prováděl uvedení do provozu rozvodu elektrické energie při rozšiřování nemocnice. Měl na stavbě dvě identické chytré nástroje pro stlačování (crimping) kabelových koncovkou. Zvykem si před zahájením denní práce vyzkoušel oba nástroje na vzorovém konektoru pomocí ručního kalibrátoru síly. Jeden nástroj ukazoval přesně požadovanou hodnotu. Druhý ukazoval sílu o pět procent nižší než skutečná, což by vedlo k nedostatečnému stlačení silných vodičů určených pro napájení záložního generátoru. Okamžitě tento nástroj vyřadil ze služby a celý projekt dokončil s nástrojem, který byl správně kalibrován. Později byl nefunkční nástroj odeslán do servisního střediska výrobce, kde bylo zjištěno, že došlo k posunu nulového bodu způsobenému nárazem během přepravy. Tento rychlý porovnávací test na místě zabránil skrytému defektu, který by jinak zůstal nepozorovaný až do prvního záchranného testu záložního napájení nemocnice. Ponaučení je jasné: i rychlá kalibrační kontrola na místě – třeba jen hrubá pomocí referenčního senzoru – může zabránit řetězovému selhání ještě před jeho vznikem.
Co průmyslové kódy říkají o kalibračních intervalech
Normy pro stlačovací konektory nezanechávají prostor pro odhadování. Norma IEC 61238-1 pro napájecí kabelové konektory stanovuje, že mechanické stlačení musí vytvořit konzistentní a měřitelné elektrické i mechanické spojení. Norma UL 486A–486B dále vyžaduje, aby svírová spojení splňovala požadavky na sílu výtažného zatížení a vodivost. Ačkoliv tyto normy nepředepisují denní kalibrační postup pro nástroj, přední výrobci a odborná těla průmyslu konzistentně doporučují roční kalibrační cyklus, přičemž častější kontroly jsou doporučeny v případě, že je nástroj upuštěn nebo používán v prachovém prostředí s vysokými vibracemi. Některé projektové specifikace nyní vyžadují předložení kalibračních osvědčení spolu s dokumentací pro uvedení do provozu, zejména v železničním, leteckém a zdravotnickém infrastrukturním sektoru. V tomto kontextu digitální měřidlo, které nikdy nebylo ověřeno, není pouze rizikem pro kvalitu – je to mezera v dokumentaci, která může zdržet převzetí projektu.
Správný způsob, jak znovu kalibrovat senzor bez jeho poškození
Kalibrace chytrého nástroje pro zasouvání není otázkou otevření pouzdra a otočení šroubu. Většina moderních nástrojů využívá kalibrační režim softwaru, který vyžaduje kompatibilní referenční tenzometrický snímač a stabilní zdroj síly. Obecný postup začíná čištěním hlavice pro zasouvání a kontrolou přítomnosti nečistot, které by mohly ovlivnit měření. Následně je nástroj připojen k certifikovanému kalibračnímu systému síly, často hydraulické zkušební stolici s referenčním senzorem, jehož metrologická stopa vede k NIST nebo ekvivalentní organizaci. Nástroj je přepnut do kalibračního režimu, obvykle pomocí určité posloupnosti stisknutí tlačítek nebo prostřednictvím servisní aplikace. Nejprve se provede nulové měření bez zatížení, poté se na celém pracovním rozsahu nástroje aplikuje několik známých hodnot síly. Interní software tyto hodnoty využije k úpravě výstupní křivky. Po dokončení kalibrace se ověří správnost nastavení pomocí nezávislého standardu. Důležité upozornění: Pokud je nástroj stále v záruce, otevření uzavřeného pouzdra senzoru nebo použití neověřeného kalibračního zařízení může záruku zneplatnit. Mnoho zkušených montérů proto raději pošle nástroj zpět výrobci nebo do autorizovaného servisního střediska, kde je kalibrace prováděna v kontrolovaném prostředí a vydává se nový kalibrační osvědčení.
Proč přesné výrobní procesy prodlužují důvěru v kalibraci
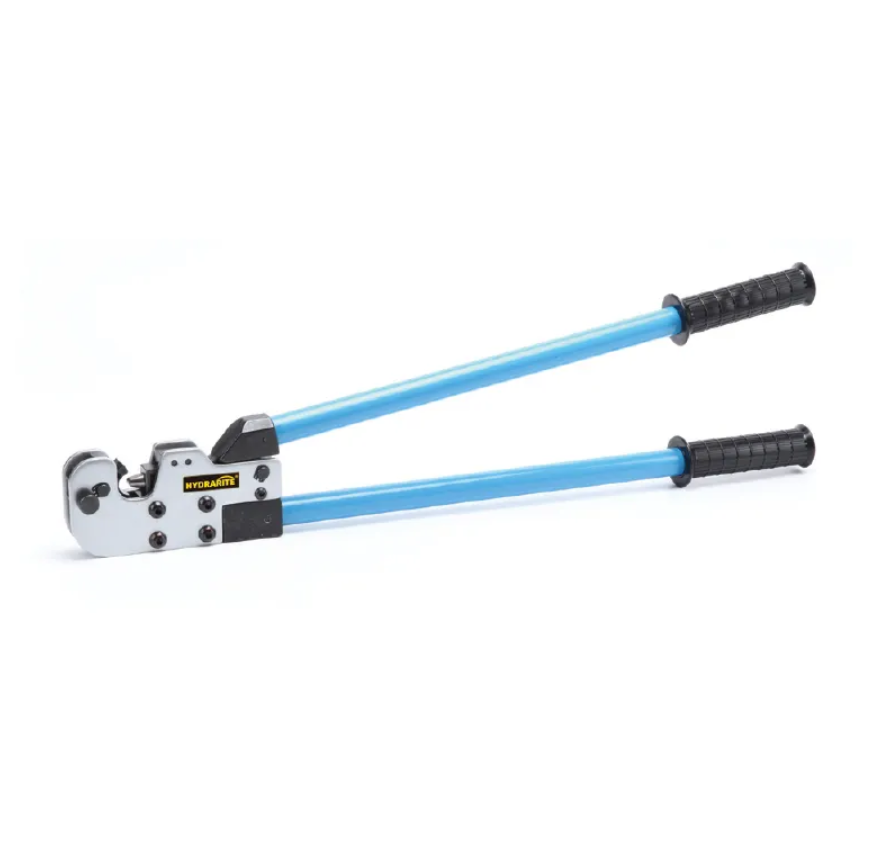
Nástroj, který si udržuje kalibraci mezi servisními intervaly, nedělá to náhodou. Záleží to na linearitě snímače síly, tuhosti rámu a kvalitě obvodu pro úpravu signálu. Nedostatečná přesnost obrábění v hlavici pro stlačování může způsobit boční zatížení, které mate senzor. Špatně nalepené tenzometrické měřicí pásky se rychleji posouvají při změnách teploty. Právě zde se přímo projevuje význam důsledné výroby pro koncového uživatele. Společnost Hydrarite, specializovaný výrobce hydraulických a bateriově napájených nástrojů pro stlačování, staví své nástroje na základě přesného obrábění a přísného výběru komponent. Každá digitální měřicí jednotka opouští továrnu po vícebodové kalibraci síly ověřené proti certifikovaným referenčním standardům. Konstrukční integrita hlavic nástrojů, udržovaná prostřednictvím pokročilé CNC výroby a důkladných kontrol montáže, zajišťuje čistou a opakovatelnou cestu signálu ke senzoru. Pro dodavatele a energetické společnosti, které spoléhají na stopovatelnou kvalitu stlačení, znamená tato tovární závaznost méně kalibrací v terénu a kalibrační křivku, která zůstává přesná po mnohem delší dobu. Spolupráce s výrobcem jako je Hydrarite přeměňuje měřicí jednotku z křehké kontroly na spolehlivý základ každého elektrického spojení.
Obsah
- Skutečné náklady způsobené nesprávným odečtem měřidla
- Jak inteligentní nářadí pro stlačování spojek měří sílu digitálně
- Kalibrace v terénu, která zachránila rozsáhlou instalaci
- Co průmyslové kódy říkají o kalibračních intervalech
- Správný způsob, jak znovu kalibrovat senzor bez jeho poškození
- Proč přesné výrobní procesy prodlužují důvěru v kalibraci